2025 CNC maróipar: mesterséges intelligencia által vezérelt precíziós és zöld technológia újradefiniálja a gyártási normákat
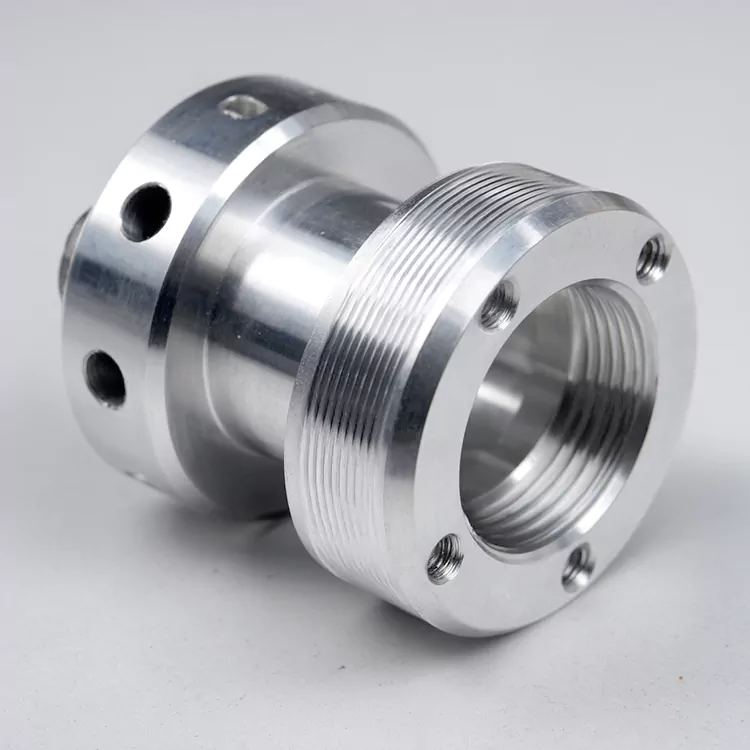
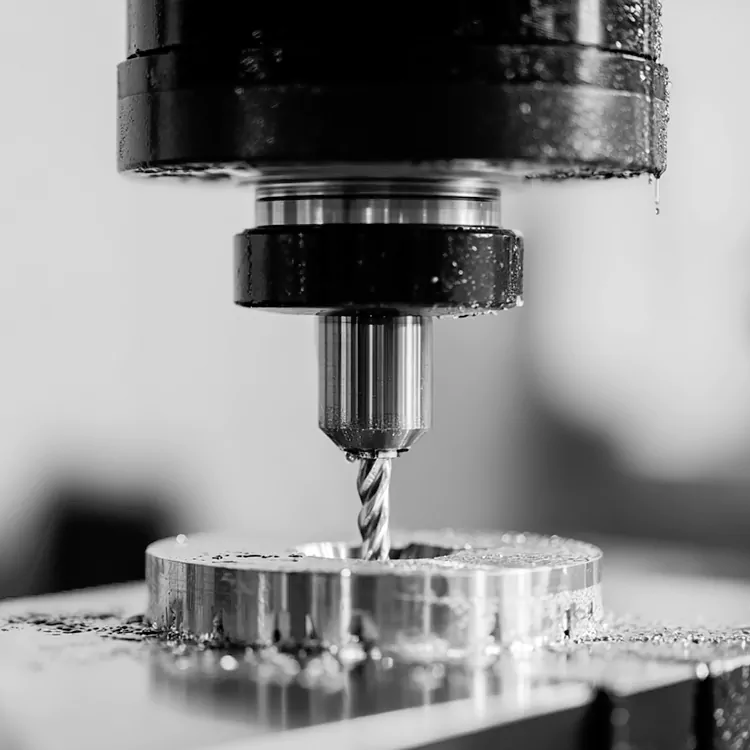
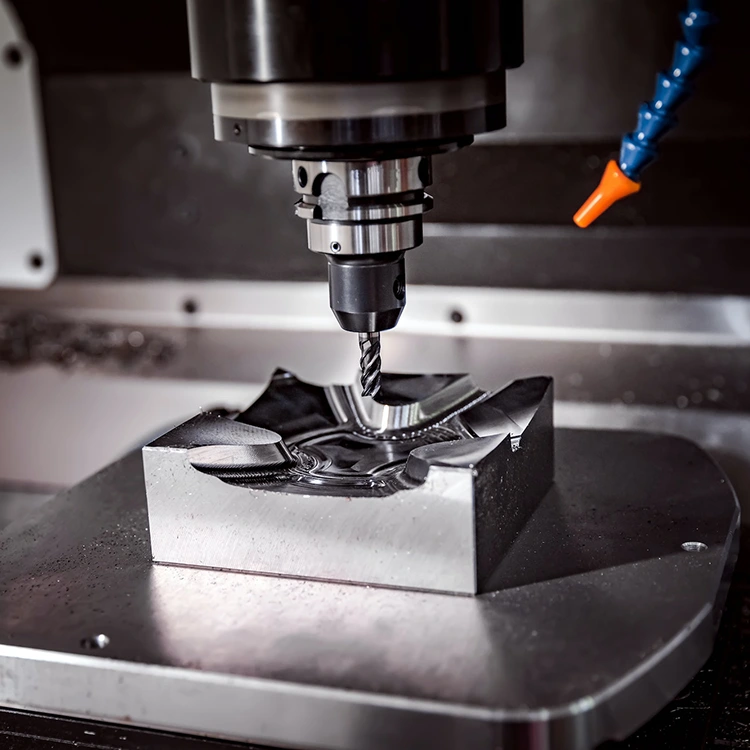
A globális CNC marási szektor paradigmaváltáson megy keresztül 2025-ben, a mesterséges intelligencia által támogatott autonómia, az ultraprecíziós feldolgozás és az alacsony szén-dioxid-kibocsátású életciklus-gyakorlatok az iparág növekedésének új pilléreivé válnak. Az év eleji CIMT2025 kiállításon az olyan vezetők élvonalbeli megoldásai, mint az LK Group jelezték a „tapasztalatfüggő” feldolgozás végét, míg a piaci adatok a csúcsminőséget mutatják.CNC marásA berendezések piaca világszerte elérheti a 19,7 milliárd dollárt, a repülőgépipar, az új energia és a félvezető ágazatok keresletének köszönhetően.
AI penetráció: a kézi paraméterbeállításbólaz autonóm döntéshozatalhoz
Az intelligencia az alapvető automatizáláson túl a teljes folyamat autonómiájáig lépett át, átalakítva a marási hatékonyságot és pontosságot. Az alapvető áttörés az AI-algoritmusok valós idejű adatfolyamokkal való integrációjában rejlik – amelyet az 5G és a szélső számítástechnika tesz lehetővé –, amely egy zárt hurkot képez a tervezéstől a vizsgálatig.
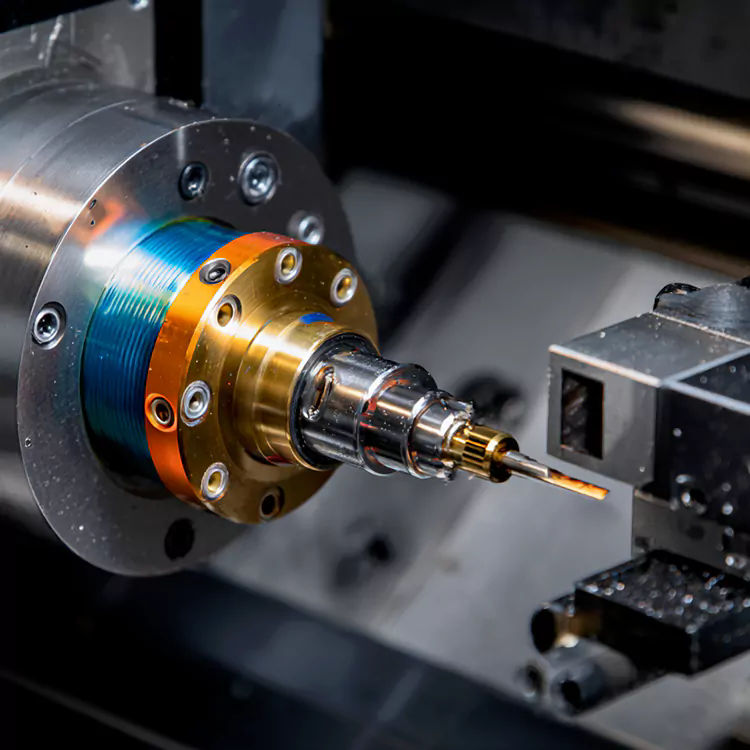
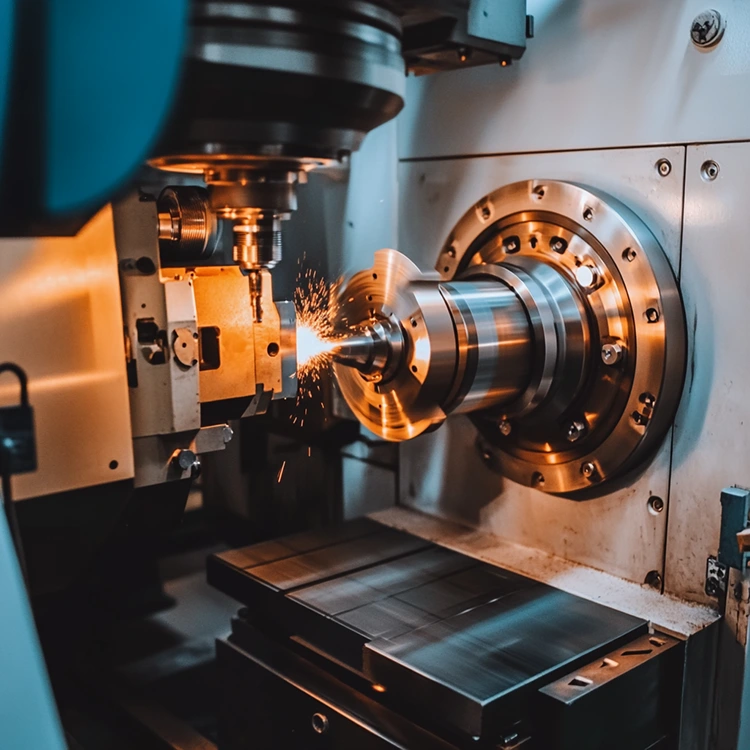
Az LK Group LHU-500 vízszintes, 5 tengelyes maró-esztergáló központja, amelyet a CIMT2025 kiállításon mutattak be, jól példázza ezt az elmozdulást. Saját fejlesztésű mesterséges intelligencia rendszere a 3D CAD modellek és az anyagtulajdonságok alapján automatikusan optimális szerszámpályákat állít elő a feldolgozás előtt; működés közben valós időben állítja be az előtolást és az orsó fordulatszámát a forgácsolóerő- és rezgésadatok figyelésével, 20%-kal meghosszabbítva a szerszám élettartamát a hagyományos rendszerekhez képest. Az ezt a berendezést használó repüléstechnikai alkatrészek gyártói 35%-os hatékonyságnövekedésről és 40%-os hibaarány csökkenésről számoltak be.
A digitális iker technológia tovább erősíti ezt az előnyt. A vezető nehézipari vállalatok ma már a maróműhelyek virtuális másolatait készítik több mint 1000 feldolgozási forgatókönyv szimulálására, megelőzve az olyan problémákat, mint a rögzítőelemek feszültségkoncentrációja, és elkerülve az akár évi 2 millió dolláros fizikai próba és hiba miatti veszteséget. "A kézi paraméterbeállítások 80%-át megszüntettük – az AI most több mint 120 valós idejű döntést hoz percenként marás közben" – jegyezte meg az LK Group műszaki igazgatója.
Ultra-precíziós forradalom: Nanométer szintű pontosság
Mivel a csúcsminőségű berendezések a nanoméretű toleranciakövetelményeket követelik meg,CNC marásmeghaladta a mikron szintű pontosságot, és belép az ultraprecíziós korszakba. A hibrid technológia kombinációja – „szuperkemény szerszámok + lézerkompenzáció + mágneses felfüggesztő orsók” – a kritikus alkatrészek iparági szabványává vált.
A ±5 nm-es pontosságot igénylő (3 nm-es chip-eljárásokat támogató) félvezető lapkákhoz a gyártók CBN-t (cubic boron nitride) 刀具 lézeres interferométerekkel párosítva alkalmazzák, amelyek valós időben korrigálják a hibákat. A 100 000 ford./perc fordulatszámmal működő mágneses felfüggesztésű orsók kiküszöbölik a mechanikai súrlódást, így a felületi érdesség Ra 0,8 μm-ről Ra 0,05 μm-re csökken. Ez az áttörés a szuperkemény anyagok, például a titánötvözetek és a szénszálas kompozitok feldolgozásával kapcsolatos, régóta fennálló kihívásokat is megoldotta: az EDM huzalvágás és a lézeres sokkoló kivágás kombinálása 60%-ról 95%-ra emelte az alkatrészek minősítési arányát az új energiahordozó járművek szerkezeti alkatrészei esetében.
Az LK Group GP5 sorozatú 5 tengelyes portálmalma, amelyet nagy formákhoz terveztek, tovább demonstrálja a precíziós képességeket. Integrált oszlopszerkezete és előfeszített golyóscsavarjai 0,005 mm-es pozicionálási pontosságot és 0,003 mm-es ismételhetőséget tesznek lehetővé, akár 90 tonnás munkadarabokat is kezelnek, miközben az összetett ívelt felületeken egyenletes felületminőséget biztosítanak.
Zöld átalakulás: Az alacsony szén-dioxid-kibocsátású gyakorlatok profitot hoznak
A fenntarthatóság a megfelelésből versenyelőnyé fejlődött, az életciklus-technológiák környezeti és gazdasági előnyökkel is járnak. Az ipar túllép a csővégi kezelésen, és a zöld dizájnt a marási gyártás minden láncszemébe beépíti.
A hűtőfolyadék-kezelési innovációk vezetik a töltést. A minimális mennyiségű kenőrendszer (MQL) és a kriogén vágás (folyékony nitrogén/CO₂ használatával) 90%-kal csökkentette a vágófolyadék-fogyasztást a vezető műhelyekben. A Pearl River Delta egyik precíziós alkatrészgyártója 25%-kal alacsonyabb energiafelhasználásról és nagyobb pontosságról számolt be, miután intelligens hűtőfolyadék-permetező rendszereket és paraméterek optimalizálását alkalmazta. Eközben a hulladék-újrahasznosítási programok egyre nagyobb teret hódítanak: egy repülőgép-alkatrészgyártó üzem 30%-kal csökkentette a szerszám- és anyagköltségeket a mesterséges intelligencia által működtetett szerszámkopás előrejelzése és az ötvözet-visszanyeréshez szükséges automatizált forgácsválogatás révén.
Az energiahatékony berendezések tervezése a másik szempont. Az állandó mágneses szinkronmotorokkal és optimalizált erőátviteli szerkezetekkel felszerelt új marógépek 95%-os motorhatékonyságot érnek el, ami 10 százalékponttal magasabb, mint a 2023-as modelleknél. Egy közepes méretű gyártó, aki ezeket a gépeket használja, évente több mint 12 000 kWh-t spórolt meg, ami 1500 dollár áramköltséget jelent. "A zöld marás nem csak környezetbarát, hanem 15-20%-kal olcsóbb az üzemeltetési költségekben" - erősítette meg egy fenntarthatósági menedzser egy vezető energetikai berendezéseket gyártó cégnél.
Piaci dinamika: A rugalmasság megfelel a regionális keresletnek
Az iparág növekedését két párhuzamos trend támasztja alá: a kis szériás testreszabás iránti növekvő kereslet és a regionális gyártási klaszterek. A moduláris marógépek szabványosított interfészekkel az orsókhoz és rögzítésekhez, most már 10 perc alatt lehetővé teszik a szerszámcserét – az órákhoz képest csökkentve –, így a 3C gyártók ugyanazon a vonalon válthatnak a telefonvázak, a kameramodulok és a fülhallgatók burkolatai között. Ez a rugalmasság a kis rendelések átfutási idejét 15 napról 3 napra csökkentette.
Regionálisan a kínai Jangce-delta és a Pearl River-delta uralja a globális csúcsminőségű marást, és a nemzeti termelés 62%-át adja. A Jangce-folyó delta repülőipari és autóipari precíziós alkatrészekre specializálódott (5,2 marógép/km²), míg a Pearl River Delta vezet a fogyasztói elektronikai öntőformákban (4,8 gép/km²) – mindkettő messze meghaladja a 2,3-as globális átlagot. A szakpolitikai támogatás, beleértve az intelligens berendezések 4,5%-os K+F-támogatását, felgyorsította a hazai helyettesítést: Kína saját gyártású CNC marórendszerei jelenleg 68%-os piaci részesedéssel rendelkeznek, szemben a 2023-as 42%-kal.
Kihívások és kilátások: Tehetségek és technológiai konvergencia
A fejlődés ellenére az ágazatnak akadályokba ütközik. A vezető technikusok hiánya – akik a kínai CNC-munkaerő mindössze 3,5%-át teszik ki, szemben a fejlett országok 35%-ával – évi 30 000 dollárra emelte a mesterséges intelligenciában jártas malmok üzemeltetőinek fizetését. Ezenkívül a csúcskategóriás alkatrészek, például a precíziós rácsok 45%-a továbbra is importtól függ, ami az ellátási lánc kockázatát jelenti.
A jövőre nézve 2026-ban a technológiák mélyebb konvergenciája lesz: a kvantumérzékelés nanométer alatti szintre tolhatja a pontosságot, míg az AI-vezérelt autonóm programozás órákról percekre sűrítheti a folyamattervezést. "A jövőbeli CNC-maró nem csak gépeket fog üzemeltetni, hanem digitális ikreket kezel, és optimalizálja az AI-modelleket" - jósolta a Siemens iparági elemzője. Jelenleg 2025-ben az intelligenciára, a precizitásra és a fenntarthatóságra való összpontosítás erősödikCNC marásszerepe a következő generációs gyártás gerinceként.
Kapcsolódó hírek
- Mi teszi a komplex 5 tengelyes CNC megmunkálási alkatrészeket a fejlett gyártás gerincévé?
- Miért a nagy toleranciájú titánból esztergált alkatrészek jelentik az űrrepülés és az orvosi innováció gerincét?
- Miért az 5 tengelyes CNC megmunkálású autóalkatrészek az okos választás az összetett autóalkatrészek számára?
- Miért a CNC alumínium esztergált alkatrészek a preferált megoldás a könnyű, nagy pontosságú alkatrészekhez?
- A gyors 3D nyomtatott prototípusok valóban felgyorsíthatják a kutatás-fejlesztést és csökkenthetik a költségeket?
- CNC prototípus fém alkatrészek: miért nélkülözhetetlenek a következő projektjéhez?
Hagyj üzenetet