Absztrakt
Ez a cikk a mögöttes mérnöki elveket, alkalmazásokat és tervezési stratégiákat tárja felÖsszetett 5 tengelyes CNC megmunkálási alkatrészek. Azt vizsgálja, hogy az egyidejű mozgásvezérlés hogyan teszi lehetővé olyan geometriák előállítását, amelyek a hagyományos háromtengelyes gépeken lehetetlenek. A vita kiterjed az anyagválasztásra, a toleranciakezelésre, az ipari alkalmazásokra a repülési és orvosi ágazatban, valamint a kritikus tervezési irányelvekre, amelyek biztosítják a gyárthatóságot. A beszállítókat értékelő mérnökök számára gyakorlati betekintést is nyújtanak.
Tartalomjegyzék
- Az 5-tengelyes megmunkálás alapvető mechanikájának megértése
- Egyidejű és indexelt megmunkálás: mi a különbség?
- Anyagok és hatásuk a megmunkálási stratégiára
- Pontosság elérése: tűrések és felületkezelés
- Tervezési irányelvek a gyárthatósághoz
- Ipari alkalmazások és esetbetekintések
- 5 tengelyes megmunkáló partner értékelése
- Gyakran Ismételt Kérdések
Az 5-tengelyes megmunkálás alapvető mechanikájának megértése
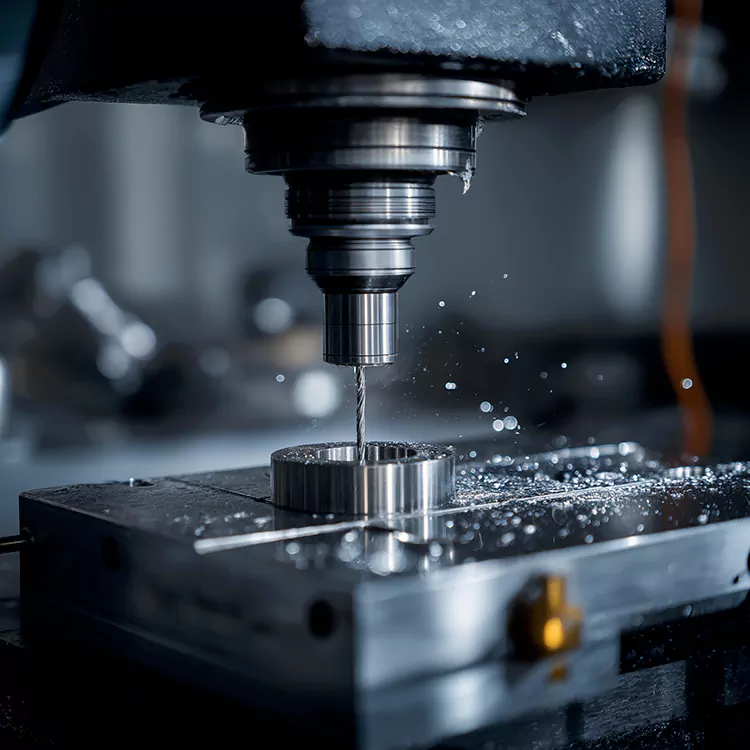
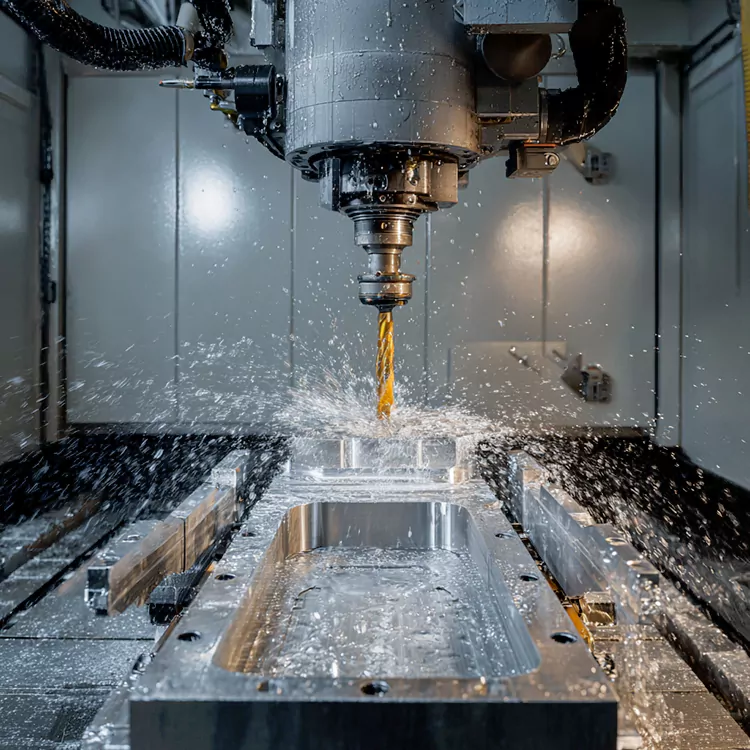
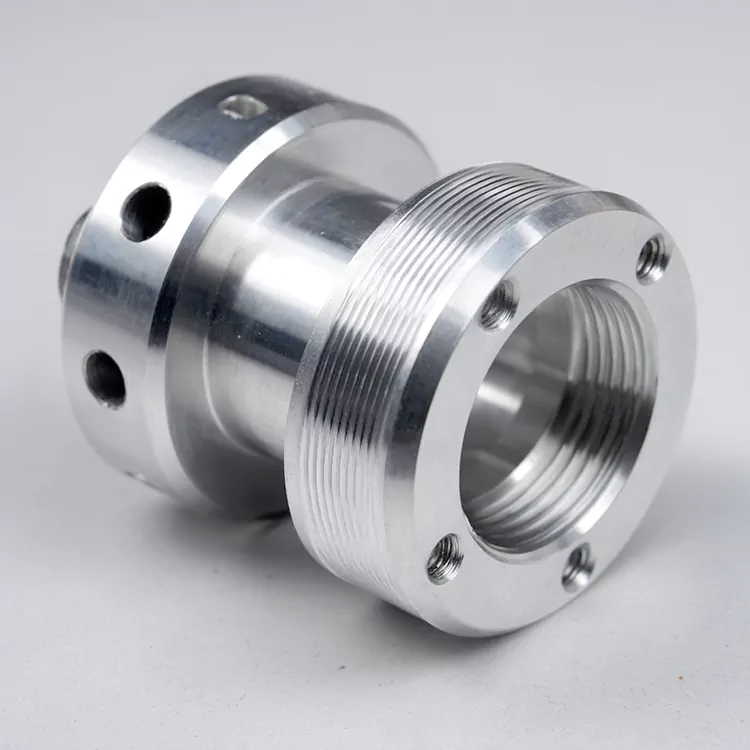
A modern precíziós gyártás alapja a forgácsolószerszámok egyidejű több irányba történő mozgatásának képességén nyugszik. AÖsszetett 5 tengelyes CNC megmunkálási alkatrészekA művelet ennek a képességnek a csúcsát képviseli, két forgástengelyt adva a hagyományos X, Y és Z lineáris mozgásokhoz. Ez a konfiguráció lehetővé teszi, hogy a vágószerszám gyakorlatilag bármilyen szögből megközelítse a munkadarabot anélkül, hogy ismételt áthelyezésre lenne szükség.
Egy szabványos háromtengelyes gépen a munkadarab rögzített marad, miközben a szerszám három merőleges tengely mentén mozog. Az alkatrész több oldalának eléréséhez kézi áthelyezésre van szükség, ami halmozott hibákat okoz, és meghosszabbítja a ciklusidőket. Az öttengelyes megmunkálás kiküszöböli ezt a kényszert azáltal, hogy olyan forgó mozgást vezet be, amely akár az orsófejet, akár a munkaasztalt, akár mindkettőt megdönti és elforgathatja.
A két forgótengely magyarázata
A további tengelyek jellemzően A, B és C jelzésűek, ezek közül kettő aktív a gép konfigurációjától függően. Az A tengely az X tengely körül, a B tengely az Y tengely körül, a C tengely pedig a Z tengely körül forog. Egy csonka típusú gép például használhatja az A és C tengelyeket a munkadarab megdöntésére és elforgatására, míg a forgófejes kialakítás B és C tengelyeket használhat a forgácsolószerszám orientálására.
Ez a mechanikai képesség közvetlenül a gyártási előnyökben nyilvánul meg. Ha egy alkatrész alámetszéseket, mély üregeket vagy összetett szabad formájú felületeket igényel, a szerszám optimális érintkezési szöget tud fenntartani az anyaggal a teljes vágási útvonalon. Ez nem csak a felület minőségét javítja, hanem meghosszabbítja a szerszám élettartamát azáltal, hogy egyenletesebben oszlik el a kopás a vágóélen.
Kulcsfontosságú betekintés:A szerszámtájolás folyamatos beállítása az, ami elválasztja az öttengelyes megmunkálást az egyszerűbb többtengelyes beállításoktól. A gépvezérlőnek mind az öt tengely mozgását valós időben kell kiszámítania és szinkronizálnia, hogy pontosan kövesse a szerszámpályát, miközben elkerüli az ütközéseket.
Egyidejű és indexelt megmunkálás: mi a különbség?
Az öttengelyes technológia területén két különböző működési mód létezik. A különbség megértése kritikus a követelmények meghatározásakor vagy a szállító képességeinek értékelésekor.
Egyidejű 5-tengelyes megmunkálás
Egyidejű üzemmódban mind az öt tengely együtt mozog a vágási folyamat során. A forgó tengelyek nem rögzülnek a helyükön az anyag eltávolítása közben; ehelyett folyamatosan beállítják a kívánt szerszámtájolást a megmunkálandó felülethez képest. Ez a megközelítés elengedhetetlen a folyamatosan változó görbületű geometriákhoz, például turbinalapátokhoz, járókerekekhez és ortopéd implantátumokhoz.
A vezérlőnek rendkívüli pontossággal kell koordinálnia a lineáris és a forgó mozgásokat. Még a forgástengelyen bekövetkező kis szögváltozás is jelentős elmozdulást eredményezhet a szerszám csúcsánál, különösen akkor, ha a szerszámszerelvény jelentős hosszúságú. A pontos kinematikai adatok és a valós idejű kompenzáció tehát nélkülözhetetlenek.
3+2 tengelyes (indexelt) megmunkálás
Az indexelt megmunkálás, amelyet gyakran 3+2-nek is neveznek, a forgó tengelyeket rögzített szögekbe pozícionálja, majd a forgácsolást csak a három lineáris tengely mozgatásával hajtja végre. A forgótengelyek mozdulatlanok maradnak a tényleges vágás során. Ez a módszer nagyobb stabilitást és egyszerűbb programozást kínál, mint az egyidejű megmunkálás, így alkalmas különböző tájolású, sík jellemzőkkel rendelkező alkatrészekhez.
| Funkció | Egyidejű 5-tengelyes | 3+2 tengely (indexelt) |
|---|---|---|
| Tengelymozgás vágás közben | Mind az öt tengely együtt mozog | Rögzített forgótengelyek; csak X, Y, Z mozog |
| A legalkalmasabb | Szabad formájú felületek, járókerekek, lapátok | Szögletes síklapok, prizmás részek |
| Programozási komplexitás | Magas; fejlett CAM és szimuláció szükséges | Mérsékelt; hasonló a 3 tengelyes indexeléssel |
| Megmunkálási stabilitás | Alacsonyabb a folyamatos forgó mozgás miatt | Magasabb; merev beállítás vágás közben |
| Felületkezelési képesség | Kiváló ívelt felületeken | Kiváló sík és lépcsős felületeken |
Nem minden szállító, amely öttengelyes képességet hirdet, mindkét módban jártas. Az egyidejű megmunkálás megköveteli a gép kinematikájának, az utóprocesszoros fejlesztésnek és az ütközések elkerülésének mélyebb megértését. Ha egy projekt összetett szabad formájú geometriát foglal magában, elengedhetetlen a beszállító egyidejű megmunkálási tapasztalatának ellenőrzése.
Anyagok és hatásuk a megmunkálási stratégiára
Az anyagválasztás a megmunkálási folyamat minden aspektusát alakítja, a forgácsolási paraméterektől a szerszámválasztásig és a rögzítési stratégiáig. Az öttengelyes megmunkálás az anyagok széles spektrumával kompatibilis, de mindegyik külön kihívást jelent.
Alumíniumötvözetek
Az alumínium az öttengelyes műveletekhez leginkább megmunkálható fémek közé tartozik. Az olyan minőségek, mint a 6061 és 7075, kiváló egyensúlyt biztosítanak az erő, a súly és a megmunkálhatóság között. A 7075-ös ötvözet, amelyet gyakran "szuperalumíniumnak" neveznek, lényegesen nagyobb szakítószilárdságot biztosít, mint a 6061-es, így előnyös választás repülőgép- és űrkutatási szerkezeti elemekhez, ahol a súlycsökkentés kritikus.
Titán és nikkel ötvözetek
A titánötvözetek, különösen a Ti-6Al-4V, és a nikkel alapú szuperötvözetek, mint például az Inconel, rendkívül fontosak a repülési és orvosi alkalmazásokban kivételes szilárdság-tömeg arányuk és korrózióállóságuk miatt. Ezek az anyagok azonban jelentős hőt termelnek a vágás során, és hajlamosak megkeményedni, ami éles szerszámozást, optimalizált hűtőfolyadék-szállítást és konzervatív vágási paramétereket igényel.
Rozsdamentes acélok és szerszámacélok
A rozsdamentes acél minőségek, köztük a 17-4 PH és a 316L, általánosak az orvosi eszközökben és az élelmiszer-feldolgozó berendezésekben. Nagy szívósságuk és alacsony hővezető képességük gondos forgácselvezetést és hatékony hűtést igényel. A szerszámacél és az edzett ötvözetek tovább növelik a nehézséget, gyakran speciális keményfém vagy kerámia szerszámokat igényelnek.
Műszaki műanyagok és kompozitok
Az olyan anyagokat, mint a PEEK, POM, PTFE és a szénszálas kompozitok egyre inkább a súlyérzékeny alkalmazásokhoz írják elő. Ezeknek az anyagoknak saját kihívásai vannak, beleértve a hőérzékenységet, a rétegvesztés kockázatát, valamint az éles, polírozott vágóélek szükségességét, hogy megakadályozzák a szálak kihúzását vagy a felület megolvadását.
- Alumíniumötvözetek: kiváló megmunkálhatóság, széles körben használják szerkezeti elemekhez
- Titánötvözetek: nagy szilárdságú, hőálló, gépi kihívást jelentő
- Rozsdamentes acélok: korrózióálló, szívós, gondos forgácskezelést igényel
- Nikkel szuperötvözetek: extrém hőmérsékletállóság, alacsony megmunkálhatóság
- Műszaki műanyagok: könnyű, hőérzékeny, éles szerszámot igényel
- Kompozitok: magas szilárdság/tömeg arány, hajlamos a rétegvesztésre
Pontosság elérése: tűrések és felületkezelés
Az öttengelyes megmunkálás értéke nem csupán abban rejlik, hogy képes összetett alakzatokat létrehozni, hanem abban is, hogy ezt rendkívüli precizitással teszi. A jól karbantartott öttengelyes gépeken elérhető tűréshatárok a kritikus jellemzők esetében rutinszerűen elérik a ±0,005 mm-t (±0,0002 hüvelyk).
Miért javítja az egybeállítású megmunkálás a pontosságot?
Minden alkalommal, amikor egy munkadarabot áthelyeznek a gépen, megnő a hibalehetőség. A rögzítőelemek kopása, a befogási inkonzisztenciák és az emberi tényezők egyaránt hozzájárulnak a helyzeti eltérésekhez. Több felület megmunkálásával egyetlen beállításban az öttengelyes technológia kiküszöböli ezt a hibaforrást. Az ugyanabban a beállításban megmunkált jellemzők közötti kapcsolat eleve pontosabb, mert azt a gép kinematikája határozza meg, nem pedig a külső pozicionálás.
Ez az elv különösen fontos a szűk geometriai tűréssel rendelkező alkatrészeknél, mint például az illeszkedő felületek, csapágyfuratok és tömítőfelületek. Például egy házelem több, különböző szögben elhelyezett rögzítőlappal kiegészíthető a háromtengelyes gép többszöri beállításával járó halmozott felhalmozási hibák nélkül.
Felületkezelési szempontok
Az öttengelyes megmunkálás felületkezelését a szerszámpálya stratégia, a szerszám geometriája, a forgácsolási paraméterek és a beállítás merevsége befolyásolja. Ha a szerszámot a felülethez képest optimális szögben tartják, a hatékony vágási sebesség a szerszám csúcsánál egyenletesebb marad, csökkentve a tanúnyomokat és javítva az egyenletességet.
| Paraméter | Tipikus tartomány | Az eredményt befolyásoló tényezők |
|---|---|---|
| Dimenziótűrés | ±0,005 mm és ±0,05 mm között | Gépi pontosság, hőstabilitás, rögzítés |
| Felületi érdesség (Ra) | 0,4 µm és 3,2 µm között | Szerszámpálya, szerszám állapota, orsó fordulatszáma |
| Szögtűrés | ±0,01° és ±0,1° között | Forgótengely kalibráció, kinematikai modell |
| Pozíciós tolerancia | ±0,005 mm és ±0,02 mm között | Gépgeometria, szonda kalibrálása |
Jegyzet:Szigorúbb tűréshatárok érhetők el bizonyos jellemzőknél, de szükség lehet további ellenőrzésre, lassabb előtolásra vagy speciális szerszámokra. A nem kritikus méretek tűréshatárának túlzása növeli a költségeket funkcionális előnyök nélkül.
Tervezési irányelvek a gyárthatósághoz
Az öttengelyes megmunkálásra való tervezéshez egyensúlyra van szükség a funkcionális követelmények és a gyártás praktikussága között. Míg a technológia kiterjeszti a lehetséges lehetőségeket, bizonyos elvek továbbra is szabályozzák a hatékony termelést.
Funkcióigazítás és eszközhozzáférés
A funkcióknak a gép elsődleges tengelyeihez való igazítása leegyszerűsíti a programozást, és csökkenti a forgó mozgás iránti igényt. Bár az öttengelyes gépek tetszőleges szögben képesek elérni az elemeket, a síkvonalak X, Y vagy Z-hez igazítása csökkenti a ciklusidőt és javítja a felület minőségét. Ezt az irányelvet inkább ajánlásként, semmint merev szabályként kell kezelni, mivel a gép adottságai alternatív megközelítéseket indokolhatnak.
Falvastagság és üregmélység
A vékony falak és a mély üregek minden megmunkálási művelet során kihívást jelentenek. Öttengelyes munkavégzésnél megnő az elhajlás és a vibráció kockázata, ha a szerszámnak mélyen be kell nyúlnia egy üregbe, vagy korlátozott alátámasztással falat kell megmunkálnia. A falvastagság lehetőség szerinti növelése, a nyitó üreg geometriája vagy a lépcsős kialakítások használata javíthatja a merevséget és csökkentheti a speciális szerszámok szükségességét.
Eszközválasztás és hozzáférhetőség
A forgácsolószerszámnak el kell érnie a jellemzőt anélkül, hogy a munkadarab vagy a rögzítés más részeivel ütközne. Ez a megfontolás különösen fontos a belső jellemzők és alávágások esetében. A CAM-szoftver képes a szerszámpályákat szimulálni és az ütközéseket észlelni, de a szerszám-hozzáférés korai figyelembevétele a tervezési fázisban megakadályozza a későbbi költséges újratervezést.
- Ha lehetséges, igazítsa a jellemzőket az elsődleges tengelyekhez
- Kerülje a túl mély, keskeny nyílású üregeket
- A falvastagságot úgy kell megtervezni, hogy ellenálljon a vágási erőknek
- Vegye figyelembe a szerszám hossz-átmérő arányát a mély jellemzőkhöz
- Használjon sugarakat a belső sarkokban, hogy megfeleljen a szabványos szerszámméreteknek
- A szerszámhoz való hozzáférést a tervezési szakaszban ellenőrizze, ne azt követően
Ipari alkalmazások és esetbetekintések
Az összetett, öttengelyes megmunkálású alkatrészek iránti kereslet több csúcstechnológiai szektorra kiterjed, amelyek mindegyike saját teljesítménykövetelményekkel és anyagpreferenciákkal rendelkezik.
Repülési komponensek
A repülőgépgyártás nagymértékben támaszkodik az öttengelyes megmunkálásra a szerkezeti elemek, a hajtóművek és a repülésvezérlő felületek esetében. A turbinalapátok, a járókerekek és a tömbök egyidejű mozgási képességet igényelnek a hatékonyságot maximalizáló aerodinamikai felületek és vékonyfalú geometriák eléréséhez. Az olyan anyagok, mint a titánötvözetek és a nikkel szuperötvözetek gyakoriak, speciális szerszámozást és vágási stratégiákat igényelnek.
A törzselemek és a szárnyszerkezeti elemek szintén előnyösek az öttengelyes megmunkálásban. A nagy, összetett formák egyetlen összeállításban történő megmunkálásának lehetősége csökkenti az összeszerelési hibákat és javítja az illeszkedő alkatrészek illeszkedését.
Orvosi eszközök és implantátumok
Az ortopédiai implantátumok, sebészeti műszerek és fogászati alkatrészek a legmagasabb szintű pontosságot és felületi minőséget követelik meg. Az öttengelyes megmunkálás lehetővé teszi a páciens-specifikus, összetett porózus szerkezetű, csontnövekedést elősegítő implantátumok, valamint olyan bonyolult geometriájú műszerek előállítását, amelyeket másként lehetetlen lenne előállítani.
A titán és ötvözetei a domináns anyagok ebben az ágazatban, biokompatibilitásuk és mechanikai tulajdonságaik miatt értékelik. Az implantátum komponenseinek felületkezelésének szigorú szabványoknak kell megfelelnie a bakteriális adhézió kockázatának minimalizálása és a környező szövetekkel való megfelelő integráció biztosítása érdekében.
Autóipar és motorsport
A nagy teljesítményű gépjármű-alkatrészek, köztük a hengerfejek, a sebességváltó-házak és a turbófeltöltő alkatrészek, profitálnak az öttengelyes megmunkálással elérhető pontosságból és felületminőségből. A motorsport-ipar gyakran feszegeti a tervezés bonyolultságának határait, megköveteli az organikus, optimalizált geometriájú alkatrészek gyors cseréjét.
Robotika és automatizálás
A robotcsuklók, végkifejezők és szerkezeti keretek könnyű, merev, összetett geometriájú alkatrészeket igényelnek. Az öttengelyes megmunkálás lehetővé teszi olyan jellemzők integrálását, amelyek egyébként összeszerelést igényelnének, csökkentve az alkatrészek számát és javítva a rendszer megbízhatóságát.
5 tengelyes megmunkáló partner értékelése
A megfelelő gyártó partner kiválasztása ugyanolyan fontos, mint maga a tervezés. Nem minden beszállító, aki öttengelyes képességet állít fel, nem tudja biztosítani azt a pontosságot és felületi minőséget, amelyet az összetett alkatrészek megkövetelnek.
Hasonló geometriákban szerzett tapasztalat
A beszállító alkalmasságának legmegbízhatóbb mutatója a hasonló összetettségű alkatrészekkel kapcsolatos tapasztalata. Egy rendszeresen járókerekeket vagy orvosi implantátumokat gyártó cég más szakértelemmel rendelkezik, mint az elsősorban egyszerű konzolokat vagy lemezeket gyártó cég. A hasonló munkákra vonatkozó példák kérése betekintést nyújt a képességeikbe.
Géptechnológia és metrológia
Maga a szerszámgép csak egy része az egyenletnek. Ugyanilyen fontos a kész alkatrész ellenőrzésére használt mérőberendezés. A koordináta mérőgépek (CMM-ek), a folyamat közbeni vizsgálórendszerek és a strukturált fényszkennelés mind értékes eszközök annak biztosítására, hogy az összetett geometriák megfeleljenek az előírásoknak.
CAM programozás és szimuláció
A hatékony öttengelyes szerszámpályák létrehozására képes fejlett CAM szoftver elengedhetetlen. A szimulációs és ellenőrző eszközök, amelyek a megmunkálás megkezdése előtt észlelik az ütközéseket és a kivágásokat, időt takarítanak meg, és megakadályozzák a költséges hibákat. Az elavult programozási módszerekre támaszkodó vagy szimulációs képességekkel nem rendelkező szállító bonyolult projektekkel küzdhet.
Honmor fenntartjaa legmodernebb gyártási képességekkelés a precíziós alkatrészek szállítása terén a repülési, az orvosi és az ipari ágazatokban szerzett bizonyított eredmények.Vegye fel velünk a kapcsolatotmegbeszélni a projekt követelményeit, és átfogó értékelést kapni.
Gyakran Ismételt Kérdések
A háromtengelyes megmunkálás három lineáris tengely mentén mozgatja a forgácsolószerszámot: X, Y és Z. Az öttengelyes megmunkálás két forgástengelyt ad hozzá, lehetővé téve a szerszám számára, hogy több szögből közelítse meg a munkadarabot, anélkül, hogy áthelyezné. Ez lehetővé teszi összetett geometriák előállítását, csökkenti a beállítási időt és javítja a pontosságot azáltal, hogy kiküszöböli a többszörös rögzítésből származó hibákat.
Igen. Az öttengelyes gépek rutinszerűen ±0,005 mm (±0,0002 hüvelyk) tűréshatárt érnek el a kritikus jellemzőknél. Az egyszeri beállítási képesség nagyban hozzájárul ehhez a pontossághoz, mivel kiküszöböli azokat a pozicionálási hibákat, amelyek felhalmozódnak, amikor egy alkatrészt a műveletek között mozgatnak. Az ilyen tűréshatárok elérése azonban megfelelő gépkarbantartást, hőstabilitást és gondos folyamattervezést igényel.
A legtöbb megmunkálható fém, műszaki műanyag és kompozit öttengelyes gépeken megmunkálható. A gyakori anyagok közé tartoznak az alumíniumötvözetek, titánötvözetek, rozsdamentes acélok, nikkel-szuperötvözetek, PEEK, POM és szénszálas kompozitok. Az anyagválasztás befolyásolja a forgácsolási paramétereket, a szerszámokat és a rögzítési stratégiát, ezért ezt már a tervezési folyamat elején figyelembe kell venni.
Az egyidejű megmunkálásnál mind az öt tengely együtt mozog a vágás során, lehetővé téve a szerszám orientációjának folyamatos beállítását az összetett felületek követése érdekében. A 3+2 (indexált) megmunkálásnál a forgó tengelyek rögzített szögben vannak pozícionálva és reteszelve, míg a három lineáris tengely végzi a forgácsolást. Egyidejű megmunkálás szükséges a szabad formájú felületeknél, míg a 3+2 gyakran elegendő a szögletes síkvonású alkatrészekhez.
Míg az öttengelyes megmunkálás kibővíti az elérhető geometriák skáláját, bizonyos funkciók továbbra is kihívást jelentenek. Ilyenek például a nagyon mély, keskeny üregek, korlátozott szerszám-hozzáféréssel, a rendkívül vékony, vibrációra hajlamos falak és a túlzott szerszámkinyúlás nélkül nem elérhető belső jellemzők. A tervezés optimalizálása, mint például a nyitóüreg geometriája vagy a falvastagság beállítása, gyakran enyhítheti ezeket a kihívásokat.
A felületi minőséget általában az Ra (érdesség átlaga) paraméterrel határozzák meg, mikrométerben vagy mikrohüvelykben mérve. Az öttengelyes megmunkálásnál az elérhető befejezés a szerszámpálya stratégiájától, a szerszám állapotától és a gép stabilitásától függ. A tipikus értékek az Ra 0,4 µm-től a finom simításhoz és az Ra 3,2 µm-ig terjednek általánosabb célokra. Felületkezelést csak akkor szabad megadni, ha ez funkcionálisan szükséges, mivel a szigorúbb követelmények növelik a költségeket és a feldolgozási időt.
A teljes kérésnek tartalmaznia kell a 3D CAD modelleket szabványos formátumban, például STEP vagy IGES, 2D rajzokat kritikus tűrésekkel és felületkezelési követelményekkel, anyagspecifikációt, mennyiséget és bármilyen speciális kezelési vagy ellenőrzési követelményt. Az alkatrész funkcióival és kritikus jellemzőivel kapcsolatos információk megadása segít a gyártónak optimalizálni a folyamatot és korán felismerni a lehetséges gyártási problémákat.
Készen áll arra, hogy életre keltse legösszetettebb alkatrészterveit? Mérnöki csapatunk készen áll arra, hogy értékelje az Ön igényeit és javasolja az optimális megmunkálási stratégiát.
Kérjen árajánlatot →