Miért tartja stabilan a svájci típusú esztergagép a precíziós alkatrészeket, amikor minden más hajlítani kezd?
Absztrakt:A kicsi, karcsú, nagy pontosságú alkatrészek köztudottan könnyen eltorzulhatnak megmunkálás közben – különösen akkor, ha szűk tűrésekre, tiszta felületkezelésre és méretarányos ismételhetőségre vágyik.Svájci típusú esztergályos esztergáláskifejezetten arra készült, hogy megoldja ezeket a fejfájásokat azáltal, hogy a munkadarabot a vágási ponthoz közel tartja, csökkenti az elhajlást, és lehetővé teszi több műveletet egyetlen beállításban. Ebből a cikkből megtudhatja, mitől más a svájci megmunkálás, mikor a megfelelő választás, hogyan tervezzünk zökkenőmentesen működő alkatrészeket, milyen anyagok és másodlagos folyamatok párosulnak jól vele, és mire kell figyelni egy gyártó partnernél, ha a minőség és a szállítás nem csúszik.
Tartalomjegyzék
- Svájci típusú esztergaesztergálás egyszerű angol nyelven
- Amikor a svájci típusú esztergaesztergálás a legjobb választás
- Hogyan működik a folyamat és mit old meg
- Tervezési tippek, amelyek csökkentik a költségeket és a kockázatot
- Anyagok és felületek, amelyek jól illeszkednek a svájci megmunkáláshoz
- Valójában használható minőség-ellenőrzés és dokumentáció
- Hogyan válasszuk ki a megfelelő szállítót a svájci esztergáláshoz
- GYIK
- Következő lépés
Vázlat
- Határozza meg a svájci típusú esztergálást, és miért viselkedik másképp, mint a hagyományos esztergálás
- Igazítsa a folyamatot a valós fájdalompontokhoz, mint például az elhajlás, sorja és instabil tűrés
- Magyarázza el a munkafolyamatot a rúd adagolásától a levágásig és az alkatrészkezelésig
- Ossza meg a gyártásra vonatkozó tervezési irányelveket a hozam növelése és a költségek csökkentése érdekében
- Ismertesse az anyagválasztást, a felületkezelést és a tipikus másodlagos műveleteket
- Tisztázza, mely ellenőrzések és dokumentációk segítik a vásárlókat a kockázat csökkentésében
- Adja meg a szállító kiválasztásának ellenőrzőlistáját, valamint a gyakorlati GYIK-et
Svájci típusú esztergaesztergálás egyszerű angol nyelven
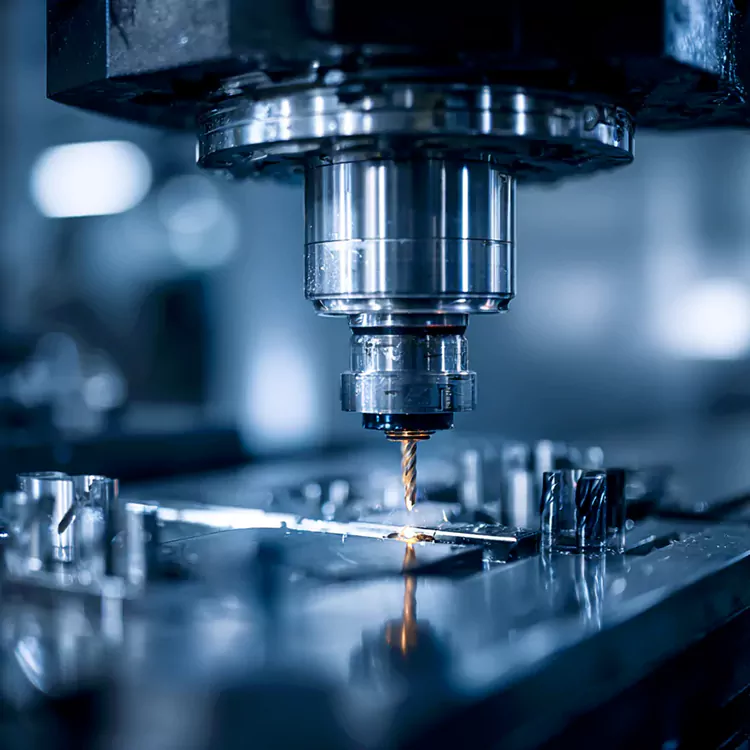
A svájci típusú esztergaesztergálás (gyakran „svájci esztergálásnak” vagy „csúsztatható fejtartó esztergálásnak” nevezik) egy olyan megmunkálási módszer, amelyet olyan kis átmérőjű alkatrészekhez és hosszú, karcsú geometriákhoz terveztek, amelyek hajlamosak hajlítani, csattanni vagy elsodródni a tűréshatáron kívül a szabványos esztergagépeken.
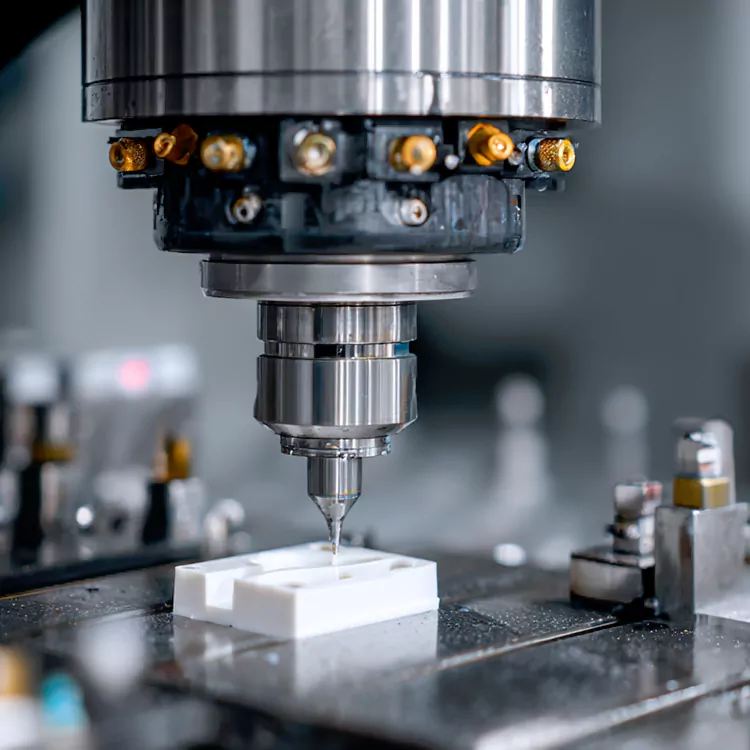
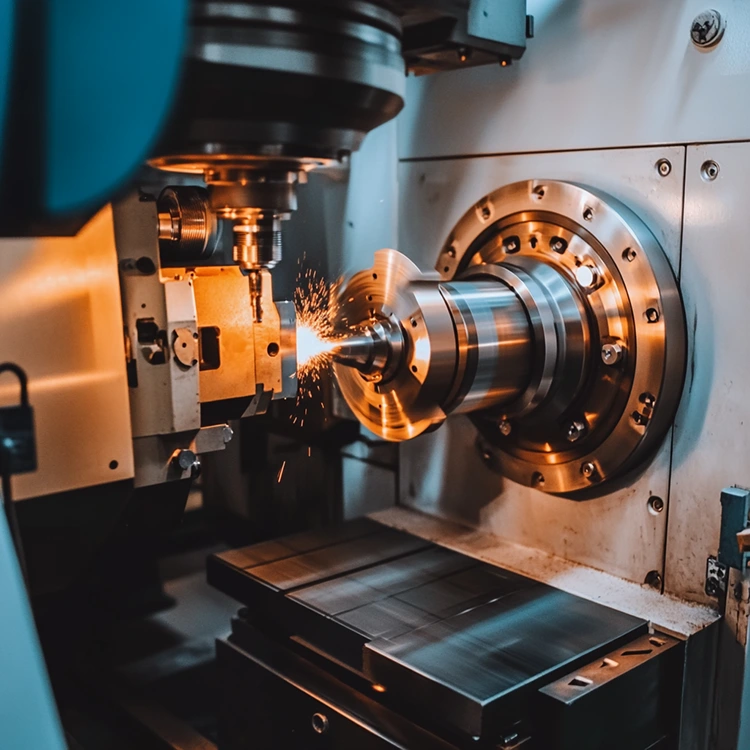
A legfontosabb különbség azhogyan támasztják alá a munkadarabot. A svájci gépek ahelyett, hogy egy hosszú anyagrúd lógna ki (ahol csapkodhat vagy hajlíthat), a svájci gépek átvezetik a rudat egyvezetőperselyamely nagyon közel tartja az anyagot a vágás helyéhez. Ez az alátámasztás drámaian csökkenti az elhajlást, ami a méretváltozások és a felületkezelési problémák egyik legnagyobb oka.
- Nagyobb stabilitás:A szerszámcsúcs közelében lévő támasz segít megelőzni a hajlítást és a rázkódást.
- További funkciók ciklusonként:Sok svájci gép kombinálja az esztergálást, marást, fúrást és keresztirányú műveleteket egy programban.
- Jobb ismételhetőség:A stabil vágási körülmények gyakran egyenletes eredményeket adnak a hosszú gyártási folyamatok során.
- Hatékony a rudas előtoláshoz:Ideális, ha folyamatos megmunkálást szeretne rúdkészletből minimális kezelhetőség mellett.
Ha az alkatrésze rövid és vaskos, egy szabványos CNC eszterga tökéletes lehet. De amint az alkatrészek vékonyak, hosszúak, finomak vagy sűrűvé válnak, a svájci típusú esztergaesztergálás kevésbé lesz „jó, ha megvan”, hanem inkább „ez megmenti a projektet”.
Amikor a svájci típusú esztergaesztergálás a legjobb választás
A legtöbb vásárló nem azzal kezdi, hogy „Svájci megmunkálásra van szükségem”. A problémákkal kezdődnek:
- "A toleranciajelentésem papíron jól néz ki, de a szerelvények nem illeszkednek következetesen."
- "Az alkatrész folyamatosan szerszámnyomokat vagy elvékonyodást kap."
- "Olyan sorjakat látunk, amelyeket nehéz eltávolítani anélkül, hogy károsítanák a jellemzőket."
- "Több műveletre van szükségünk, és minden átadás kockázattal és átfutási idővel jár."
A svájci típusú esztergályos esztergálás gyakran a legjobb megoldás, ha alkatrészei az alábbi jellemzők közül egy vagy többel rendelkeznek:
- Kis átmérőkés szűk tűrési zónák
- Magas hossz-átmérő arány(rugóként viselkedő karcsú részek)
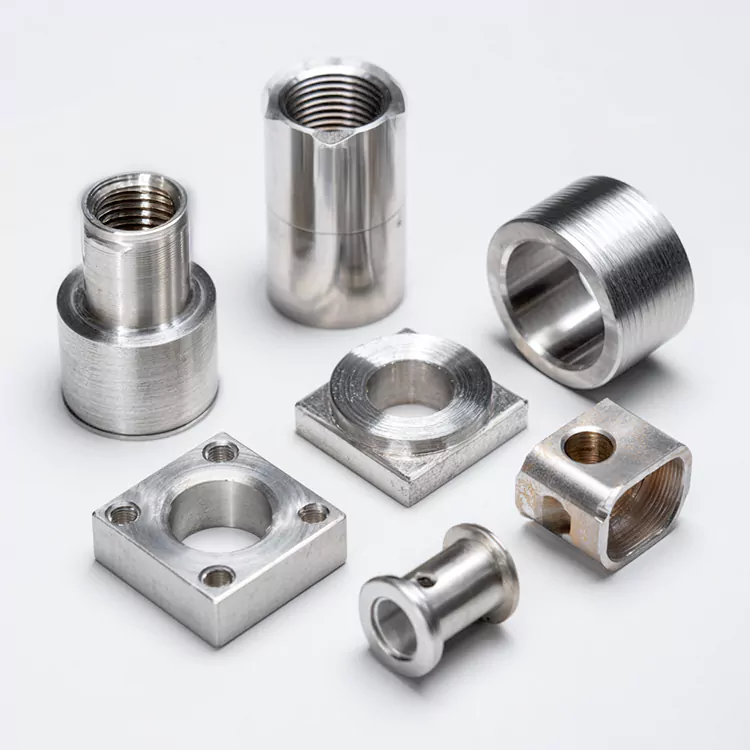
- Összetett funkciókpéldául lapok, keresztfuratok, menetek, hornyok vagy mart geometria
- Közepes-nagy hangerőgyártás, ahol a következetesség legalább annyira számít, mint a sebesség
- Kozmetikai vagy funkcionális felületi követelményekamit később nem lehet „kicsiszolni”.
| Közös vásárlói fájdalompont | Mit változtat a svájci esztergálás | Gyakorlati Eredmény |
|---|---|---|
| A hosszú, vékony részek meghajlanak vágás közben | A vezetőpersely a vágási terület közelében tartja az anyagot | Stabilabb méretek, kevésbé kúpos, jobb konzisztencia |
| A fecsegés tönkreteszi a befejezést és a toleranciát | A rövidebb támaszték nélküli hosszúság csökkenti a vibrációt | Simább felületek és kevesebb selejt alkatrész |
| Túl sok beállítás keresztfuratok/lapok hozzáadásához | A többszerszámos képesség támogatja a kombinált esztergálást + marást | Kevesebb átadás, rövidebb átfutási idő, kisebb kockázat |
| Az apró széleken lévő sorját nehéz eltávolítani | A stabil vágás és az optimalizált szerszámpályák javítják az élszabályozást | Tisztább élek és egyszerűbb sorjázási stratégia |
Hogyan működik a folyamat és mit old meg
Gondoljon egy svájci gépre, mint egy ellenőrzött anyagadagolásra és szinkronizált szerszámozásra épülő gyártórendszerre. Íme, mi történik általában egy svájci típusú esztergályos esztergálási ciklusban:
- Bar etetés:A gép precíziós vezérléssel húzza előre a rudat.
- Vezető persely támaszték:A rúd áthalad egy perselyen, amely mereven tartja a vágási zóna közelében.
- Fő esztergálási műveletek:A szerszámok átmérőket, kúposokat, hornyokat és meneteket vágnak, miközben az alkatrész megtámasztva marad.
- Keresztműveletek:Az éles szerszámmal lapos marást, keresztfuratokat fúrhat, vagy kulcsfontosságú funkciókat hozhat létre anélkül, hogy külön gépre kellene költöznie.
- Levágás és alkatrészkezelés:Az elkészült alkatrészt leválasztják a rúdról, és minimális kezelési sérüléssel összegyűjtik.
Ez a munkafolyamat fontos, mert a precizitás legnagyobb ellenségeiellenőrizetlen mozgásésextra kezelés. Minden alkalommal, amikor egy alkatrészt eltávolítanak, újra rögzítenek, újra jeleznek vagy egy másik művelethez szállítják, a változás valószínűsége nő. A svájci esztergálás úgy van kialakítva, hogy az alkatrészt stabilan, alátámasztva és folyamatosan megmunkálva tartsa a munka elvégzéséig.
Amit valós értelemben megold:Ha precíziós alkatrészeket vásárol orvosi eszközökhöz, elektronikai cikkekhez, optikához, autóipari érzékelőkhöz vagy ipari részegységekhez, akkor nem csak a „szigorú tolerancia” a cél. A cél azkiszámítható összeszerelési viselkedés-alkatrészek, amelyek ugyanúgy illeszkednek ma, a következő hónapban és a hangerő skálázása után.
Tervezési tippek, amelyek csökkentik a költségeket és a kockázatot
A svájci típusú esztergaesztergálás lenyűgöző munkát tud végezni – de jobb árat, nagyobb hozamot és gyorsabb szállítást érhet el, ha a tervezés illeszkedik a folyamathoz. Ezek a gyakorlati útmutatók segítenek elkerülni a gyakori meglepetéseket:
- Határozza meg a tűréseket szándékosan:Csak ott tartson szigorú tűréseket, ahol a funkció megköveteli. A túltűrés növelheti a költségeket és az ellenőrzési időt.
- Óra hossz-átmérő aránya:A svájci megmunkálás jól kezeli a karcsú alkatrészeket, de az extrém áttételek még mindig speciális stratégiát igényelhetnek (szerszámozás, előtolás, támaszték vagy műveleti sorrend).
- Szabványosítsa a meneteket és a szerszámbarát sugarakat:A közös menetformák és az értelmes levágások csökkentik a programozás és a szerszámozás bonyolultságát.
- A sorjaszabályozás terve:Az apró élek és a keresztirányú lyukak sorja-kihívásokat okozhatnak – világosan és valósághűen jelezze az éltörési követelményeket.
- Válasszon egy ciklus alatt teljesíthető funkciókat:Igazítsa egymáshoz a lapokat, a lyukakat és a kulcsgeometriát, hogy a gép hatékonyan elérhesse őket.
| Funkció / Követelmény | Mit kell tisztázni | Miért számít |
|---|---|---|
| Kritikus tűrési zónák | Mely méretek meghajtó illeszkedése/működése | Segít az irányítás prioritásainak meghatározásában és elkerüli a szükségtelen költségeket |
| Felületkezelés | Ahol a kivitel funkcionális és kozmetikai | Megakadályozza a túlzott feldolgozást és biztosítja a teljesítményt |
| Él állapot | Élek törése, sorjázás szintje vagy „éles megengedett” | Csökkenti a kétértelműséget és az átdolgozást |
| Anyag- és hőkezelés | Hőmérséklet/állapot követelmények és időzítés | Befolyásolja a megmunkálhatóságot, a torzulási kockázatot és a végső méreteket |
| Ellenőrzési elvárások | Mintavételi terv és jelentési formátum | Felgyorsítja a jóváhagyást és megakadályozza az oda-vissza mozgást |
Vevői parancsikon:Ha megoszt egy rajzot, valamint egy rövid megjegyzést, amely leírja az alkatrész funkcióját és párosítási feltételeit, akkor a szállítója gyakran javasolhat intelligensebb ellenőrzési pontokat, költségkímélő módosításokat és megbízhatóbb ellenőrzési terveket.
Anyagok és felületek, amelyek jól illeszkednek a svájci megmunkáláshoz
A svájci típusú esztergályos esztergálást általában fémek és műszaki műanyagok széles körében használják. A legjobb választás a mechanikai tulajdonságoktól, a korrózióállóságtól, a súlytól, a vezetőképességtől és a befejezési követelményektől függ.
Gyakori anyagok:
- Rozsdamentes acélok:Kiválóan alkalmas korrózióálló és szilárdságra érzékeny alkatrészekhez
- Alumíniumötvözetek:Könnyű, hatékonyan megmunkálható, széles körben használják az elektronikában és a lámpatestekben
- Sárgaréz és rézötvözetek:Kiváló megmunkálhatóság, népszerű az elektromos alkatrészeknél
- Titán:Nagy szilárdság-súly és korrózióállóság az igényes alkalmazásokhoz
- Műszaki műanyagok:Olyan lehetőségek, mint a PEEK, PTFE vagy acetál a szigetelési és vegyszerállósági igényekhez
Tipikus másodlagos műveletek:
- Sorjázás és élsimítás az összeszerelés biztonsága érdekében
- Hőkezelés (szilárdság vagy kopás igénye szerint)
- Eloxálás, bevonat, passziválás vagy bevonat a környezettől és a teljesítménycéloktól függően
- Lézeres jelölés a nyomon követhetőség vagy a márkajelzés érdekében (ha meg van adva)
Egy praktikus megjegyzés: a befejező lépések kissé eltolhatják a méreteket a folyamat típusától és vastagságától függően. Ha egy funkció érzékeny, érdemes megbeszélni, hogy meg kell-e dolgoznielőttvagyutánbefejezés – és milyen méreteket kell ellenőrizni az egyes szakaszokban.
Valójában használható minőség-ellenőrzés és dokumentáció
A precíziós vásárlóknak nem csak alkatrészekre van szükségük, hanem bizalomra. A legjobb beszállítók az ellenőrzést és a dokumentációt a későbbi kockázat csökkentésének módjaként kezelik, nem pedig doboz-ellenőrzési gyakorlatként.
A megbízható minőségellenőrzés gyakran magában foglalja:
- Világos ellenőrzési tervezés:A fő jellemzők és a mérési megközelítés azonosítása a termelési rámpák előtt
- Folyamat közbeni ellenőrzések:A kritikus méretek ellenőrzése a futás során, nem csak a végén
- Következetes mérési módszerek:Megfelelő mérőeszközök, kalibrált szerszámok és stabil rutinok használata
- Intézhető jelentések:Mérési adatok, amelyek olvashatóak és rajzi követelményekhez kapcsolódnak
Közös kérhető dokumentáció (programjától függően):
- Anyagtanúsítványok és nyomon követhetőségi adatok
- Az első cikk szerinti vizsgálati jelentések első jóváhagyásra
- Tételvizsgálati feljegyzések és méretösszegzések
- Folyamat megjegyzések speciális követelményekhez (kikészítés, jelölés, kezelés)
Ha valaha is kapott olyan bejelentést, amely hivatalosnak tűnik, de nem segíti a döntéseket, akkor már tudja, miért számít ez. Kérdezze meg szállítóját, hogy mit mérnek, hogyan mérik, és mi váltja ki a korrekciós intézkedéseket, ha eltérések jelentkeznek.
Hogyan válasszuk ki a megfelelő szállítót a svájci esztergáláshoz
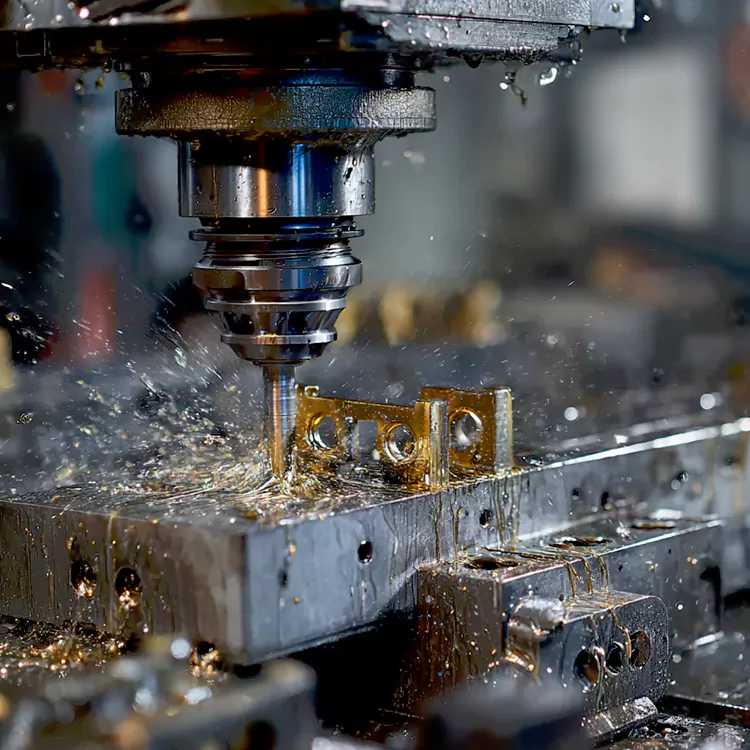
A svájci típusú esztergaesztergálás egy speciális képesség – így az Ön által választott szállító sokkal többet befolyásol, mint az ár. Ön dönti el a mérnöki megítélésüket, a folyamatfegyelmet és azt is, hogy képesek-e stabilan tartani a kimenetet a mennyiség növekedése esetén.
Íme egy egyszerű ellenőrző lista a gyártó partner értékeléséhez:
- Mérnöki támogatás:Proaktívan felülvizsgálják a rajzot a kockázatok, a tolerancia veremproblémák és a sorja miatti problémák miatt?
- Folyamatképesség:Végezhetnek-e több műveletet egy ciklus alatt az átadások csökkentése érdekében?
- Minőségi következetesség:Elmagyarázzák az ellenőrzési rutinokat, és értelmes mérési eredményeket adnak?
- Kommunikáció:Korán felteszik a megfelelő kérdéseket (funkció, párosító részek, befejezés elsőbbsége) ahelyett, hogy találgatnának?
- Méretezhetőség:Támogatják a prototípus-építést és a stabil ismételt gyártást is?
A Shenzhen Honmor Precision Technology Co., Ltd. helye:Ha a programja svájci típusú esztergályos esztergálást igényel a nagy pontosságú, kis átmérőjű alkatrészekhez, akkor a megfelelő beszállítónak képesnek kell lennie a folyamattervezés, a gyakorlati tervezési visszajelzés és a fegyelmezett ellenőrzés kombinálására a meglepetések csökkentése érdekében. A cél egyszerű: az alkatrészek összeszerelésre készen érkeznek – rejtett problémák nélkül, amelyek csak akkor jelennek meg, ha a határidők miatti nyomás nehezedik.
GYIK
K: Milyen típusú alkatrészek számára előnyös a svájci típusú esztergaesztergálás?
V:Kicsi, karcsú, funkciókban gazdag alkatrészek – különösen azok, amelyek szigorú tűréskövetelményekkel, keresztfuratokkal, lapokkal, menetekkel, hornyokkal és felületminőségi elvárásokkal rendelkeznek. Különösen akkor hasznos, ha az elhajlás minimalizálása és a kezelés kritikus.
K: A Swiss csak nagy volumenű gyártáshoz esztergál?
V:Nem csak. Míg az ismételt gyártás során a rúd-előtolás hatékonysága tündököl, a svájci megmunkálás olyan prototípusoknál is hatékony lehet, amikor a geometriát nehéz stabilizálni a hagyományos berendezéseken. A kulcs az, hogy a folyamat csökkenti-e a kockázatot, és átdolgozza-e az adott tervezést.
K: A svájci gépek képesek kezelni a marási funkciókat is?
V:Sok svájci beállítás támogatja az éles szerszámokat, amelyek lapos marást, keresztfuratokat fúrhatnak, és olyan funkciókat hozhatnak létre, amelyek egyébként másodlagos műveleteket igényelnének. A pontos képesség a gép konfigurációjától és a szerszámozási stratégiától függ.
K: Hogyan határozzam meg az apró alkatrészek sorjázási követelményeit?
V:Legyen egyértelmű. A „minden él sorjázása” geometriától függően eltérően értelmezhető. Ha funkcionálisan éles élre van szükség, hívja ezt. Ha konzisztens éltörésre van szüksége, egyértelműen adja meg az elvárást, hogy a szállító megfelelő megközelítést tervezhessen.
K: Milyen információk segítik a szállítónak a pontos árajánlatot?
V:Egyértelmű rajz (tűrési zónákkal és befejezési követelményekkel), anyag- és kikészítési követelmények, célmennyiség, valamint megjegyzés az alkatrész funkciójáról vagy a párosítási feltételekről. Ha bizonyos méretek kritikusak az összeszereléshez, jelölje meg őket – ez gyakran javítja az árat és a megbízhatóságot.
Készen áll arra, hogy kiszámíthatóbbá tegye kis precíziós alkatrészeit?
Ha az inkonzisztens illesztéssel, szerszámnyomokkal, sorjaproblémákkal vagy több beállítás okozta hosszú átfutási idővel küzd, a svájci típusú esztergaesztergálás lehet a legtisztább út a stabil minőséghez és a simább gyártáshoz. Ossza meg rajzát és legfontosabb követelményeitShenzhen Honmor Precision Technology Co., Ltd. és hagyja, hogy egy tapasztalt csapat segítsen kiválasztani egy olyan megmunkálási tervet, amely védi a tűréseket, javítja az ismételhetőséget és csökkenti a felesleges költségeket – akkor lépjen kapcsolatba velünkhogy elindítsa a projekt megbeszélését.
Kapcsolódó hírek
- Mi teszi a komplex 5 tengelyes CNC megmunkálási alkatrészeket a fejlett gyártás gerincévé?
- Miért a nagy toleranciájú titánból esztergált alkatrészek jelentik az űrrepülés és az orvosi innováció gerincét?
- Miért az 5 tengelyes CNC megmunkálású autóalkatrészek az okos választás az összetett autóalkatrészek számára?
- Miért a CNC alumínium esztergált alkatrészek a preferált megoldás a könnyű, nagy pontosságú alkatrészekhez?
- A gyors 3D nyomtatott prototípusok valóban felgyorsíthatják a kutatás-fejlesztést és csökkenthetik a költségeket?
- CNC prototípus fém alkatrészek: miért nélkülözhetetlenek a következő projektjéhez?
Hagyj üzenetet