Hogyan javíthatja a CNC esztergálás az alkatrészek pontosságát, átfutási idejét és költségét?
Cikk kivonat
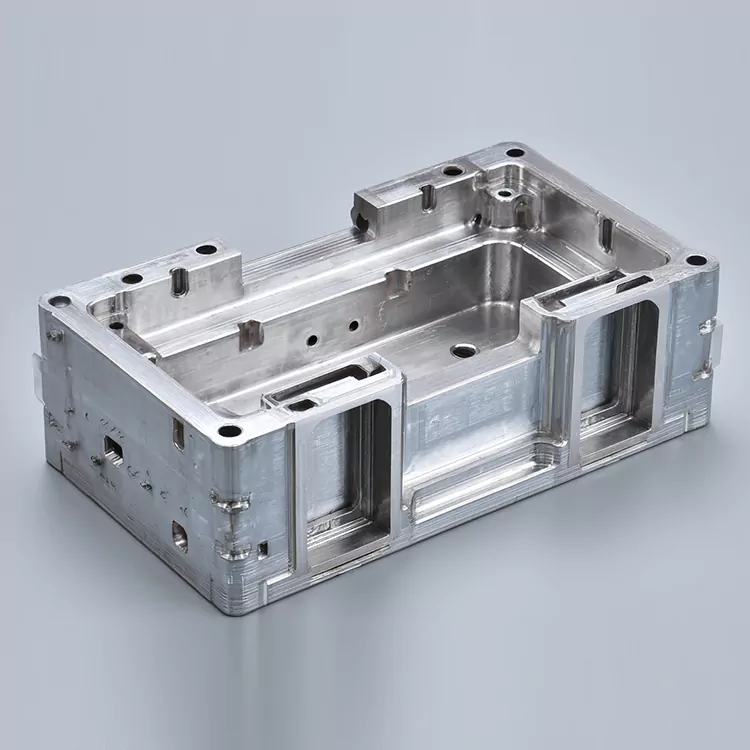
Ha valaha is beszerzett egy „egyszerű” kerek alkatrészt, és mégis késésekbe, inkonzisztens méretekbe, sorjabe vagy meglepetésszerű költségekbe került, akkor már tudja, hogy az igazi kihívás nem a forma, hanem a folyamatirányítás.CNC esztergálásaz egyik legmegbízhatóbb módja a hengeres és forgó alkatrészek előállításának megismételhető pontossággal, méretezhető kimenettel és kiszámítható árazással – ha a projektet helyesen jegyezték fel és tervezték meg.
Ez az útmutató lebontja a vásárlók leggyakoribb fájdalmas pontjait (tűrési zavar, felületkiképzési eltérés, nem egyértelmű rajzok, kiszámíthatatlan átfutási idők, minőségi viták), és bemutatja, hogyan lehet ezeket megelőzni. Praktikus ellenőrző listákat, egy minta RFQ-struktúrát és egy GYIK-ot is talál, amelyek célja, hogy segítsenek a mérnököknek, a vásárlóknak és a projekttulajdonosoknak magabiztos döntések meghozatalában.
Tartalomjegyzék
- Vázlat egy pillantással
- Mi az a CNC esztergálás és miben a legjobb?
- Vásárlói fájdalompontok és azok eltávolítása
- Mikor válassza az esztergálást marás vagy öntés helyett?
- Tervezési és rajzi ellenőrzőlista a gyorsabb, olcsóbb idézetekért
- Tűrések, felületkezelés és ellenőrzési elvárások
- Általában jól működő anyagok és felületek
- Minőségellenőrzés és dokumentáció, amit kérhet
- Hogyan válasszunk esztergált beszállítót találgatások nélkül
- Praktikus ajánlatkérési sablon, amelyet másolhat
- GYIK
- Záró megjegyzések
Vázlat egy pillantással
- Határozza meg, mit csinál valójában az esztergálás, és hol ragyog.
- A tipikus beszerzési problémákat konkrét javításokhoz rendelheti, amelyeket azonnal végrehajthat.
- Adjon útmutatást a tervezéshez és az ajánlattételhez, amely csökkenti a költségeket a funkció feláldozása nélkül.
- Állítson fel reális elvárásokat a toleranciával, a befejezéssel és az ellenőrzéssel kapcsolatban.
- Segít olyan beszállító kiválasztásában, amely kevesebb kockázattal és kevesebb meglepetéssel jár.
Mi az a CNC esztergálás és miben a legjobb?
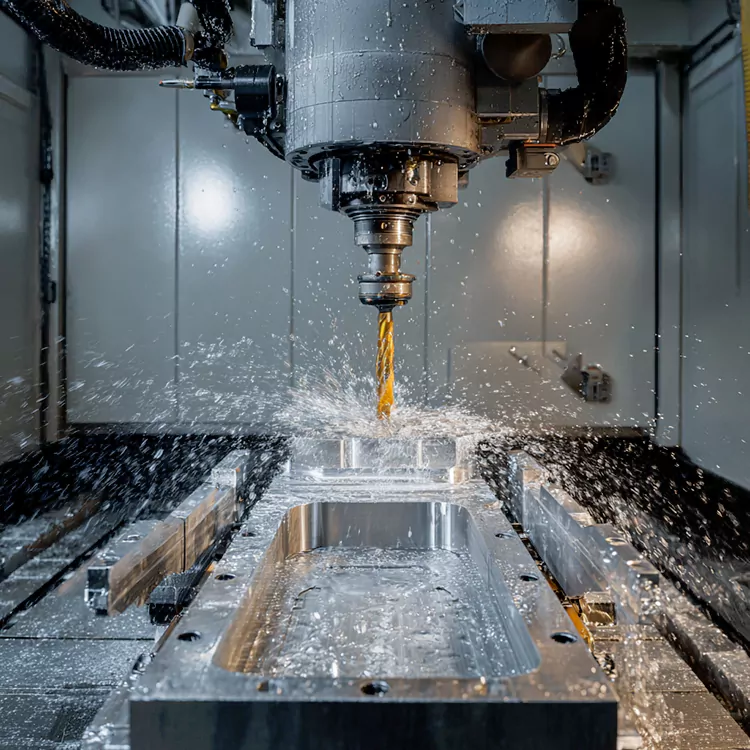
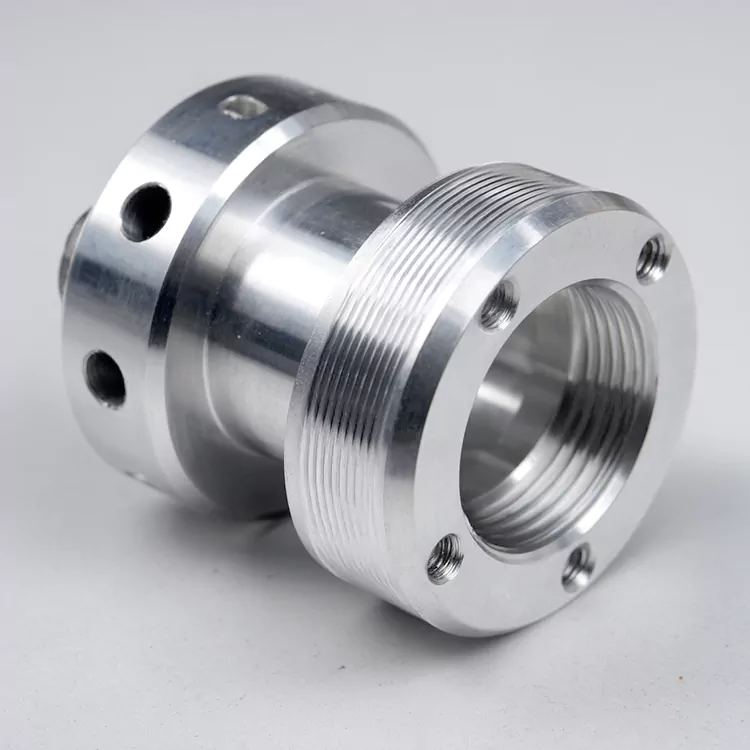
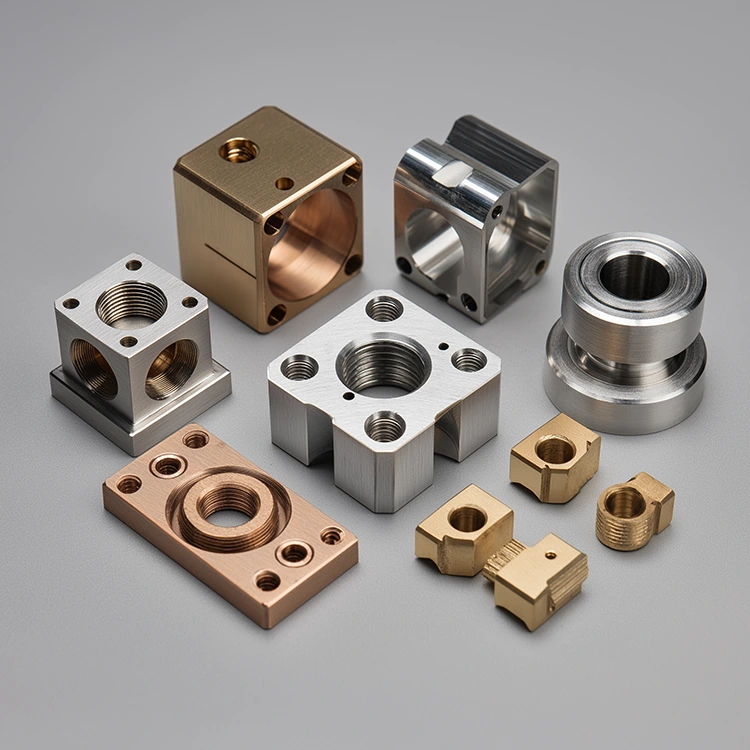
A CNC esztergálás olyan megmunkálási folyamat, amelyben a munkadarab forog, miközben a vágószerszám eltávolítja az anyagot a végső geometria létrehozásához. Gondoljon a tengelyekre, perselyekre, hüvelyekre, csapokra, távtartókra, menetes alkatrészekre, csatlakozókra és minden olyan alkatrészre, ahol a legfontosabb jellemzők koncentrikusak vagy egy középtengely körül forognak.
Ami az esztergálást olyan értékessé teszi, az az ismételhetőség. Ha a beállítás stabil, a gép egyenletes átmérőket, vállakat, hornyokat, letöréseket és meneteket tud készíteni minimális eltéréssel – különösen közepes és nagy mennyiségben. A modern esztergabeállítások integrálhatják az éles szerszámokat is (lapos, keresztfuratok és mart funkciókhoz), ami csökkenti az átadás-átvételeket és lerövidíti az átfutási időt.
- A legjobb:kerek alkatrészek, szűk koncentrikussági igények, menetes jellemzők, hosszú tengelyek, nagy mennyiségű ismételhetőség.
- Általában nem ideális:nagy prizmás részek, összetett üregek, nagyon vékony, rugalmas geometriák, amelyek könnyen csevegnek.
Vásárlói fájdalompontok és azok eltávolítása
A legtöbb CNC esztergálási beszerzési probléma elkerülhető. A trükk az, hogy az árajánlat szakaszt mérnöki összehangolásként kezeljük – nem csak árkérésként. Íme a gyakori fájdalompontok és gyakorlati megoldások.
| Fájdalompont | Miért történik | Mit tegyek helyette |
|---|---|---|
| Az alkatrészek „megfelelnek a méretnek”, de nem szerelhetők össze simán | A kritikus illeszkedések, a kifutás vagy a koncentrikusság nem került meghatározásra | Hívjon fel funkcionális adatpontokat, illeszkedési osztályokat és kifutási/koncentrikusságot, ahol ez számít |
| Az árajánlatok nagyban változnak a szállítók között | Különböző feltételezések a tűrésről, az ellenőrzésről, a beállítási időről és a befejezésről | Szabványosítsa ajánlatkérését: anyag, tűréstérkép, kivitel, mennyiség és ellenőrzési elvárások |
| Az átfutási idő a jóváhagyás után csúszik | A nyersanyagok elérhetősége, a másodlagos folyamatok vagy a beállítás bonyolultsága nem jelent meg korán | Kérjen folyamatot és kockázati listát (anyag, bevonat, hőkezelés, speciális szerszámok) |
| A felületkezelés „durvának tűnik”, még akkor is, ha a méretek megfelelőek | A befejezési cél nem volt megadva, vagy irreális volt az anyag/folyamat szempontjából | Kikészítési követelményt (Ra) csak funkcionális felületeken adjon meg, ne mindenhol |
| Szálproblémák (szoros/laza, sápadt, következetlen) | Hiányzik a menetszabvány, az osztály, a bevonat ütése vagy a mérési módszer | Menet szabvány/osztály meghatározása + bevonat ráhagyás + ellenőrzési módszer (GO/NO-GO) |
| Váratlan extra költségek | A sorjázás, a tisztítás, a csomagolás vagy a speciális ellenőrzés nem szerepelt | Helyezze ezeket a tételeket közvetlenül az ajánlatkérésbe, és kérje a sorok átláthatóságát |
Mikor válassza az esztergálást marás vagy öntés helyett?
Az esztergálás gyakran a legjobb út, ha a geometriája forgó, és a funkcionális követelmények a kerekségtől, a koaxiálisságtól vagy a sima csapágyfelületektől függenek. De nem automatikusan ez a legolcsóbb választás minden alkatrészhez.
- Válassza az esztergálástha megismételhető átmérőkre, stabil illesztésekre, tiszta menetekre vagy térfogati koncentrikus jellemzőkre van szüksége.
- Válassza a marástamikor a legtöbb elem sík, zsebes vagy több merőleges lap által meghatározott.
- Fontolja meg az öntést/kovácsolástha az alkatrész nagy és az anyag eltávolítása túlzott mértékű lenne – akkor használja az esztergálást a kritikus felületek megmunkálásához.
Gyakorlati szabály: ha egy alkatrészt elsősorban átmérőkkel, hosszokkal és menetkiírásokkal lehet leírni, az esztergálás általában a legtisztább és leggyorsabb gyártási tervet adja.
Tervezési és rajzi ellenőrzőlista a gyorsabb, olcsóbb idézetekért
A „jó” esztergarajz az, amely kiemeli, hogy mit kell irányítani, és mindenhol rugalmasságot ad. Minden méret túlzott meghatározása lassabb megmunkálást és nehezebb ellenőrzést eredményez.
- Jelölje meg a kritikus jellemzőket:Határozza meg, hogy mely átmérők, vállak és menetek hajtják a szerelvényt vagy a tömítést.
- Használjon reális tűréshatárokat:Csak azokat a funkciókat húzza meg, amelyeknek valóban szükségük van rá. Lazítsa meg a többit.
- Adja meg a dátum stratégiáját:Ha a kifutás vagy a koaxialitás számít, határozzon meg nullapontokat, amelyek megfelelnek az alkatrész tartásának és mérésének.
- Fontolja meg a szerszámhoz való hozzáférést:A mély, keskeny hornyok, az éles belső sarkok és az apró alámetszések speciális szerszámokat kényszeríthetnek ki.
- Szabványos sugarak/letörések előnyben részesítése:Az egyszerű élek csökkentik a sorja kockázatát és javítják a kezelés biztonságát.
- A sorjázás terve:Ha a sorjamentes élek elengedhetetlenek (orvosi, folyadék, elektronika), egyértelműen jelezze.
- Szál tisztasága:Adja meg a menet típusát, menetemelkedését, osztályát és bármilyen bevonási vagy kenési követelményt.
- Adja meg a STEP + rajzot:A 3D modell segít a szándék megerősítésében; a rajz szabályozza az elfogadást.
Ha nem biztos abban, hogy mely funkciók a „kritikusak”, egy gyors teszt a következő:Mely méretek okoznának működési hibát, ha eltolódnak?Ezek kapják a legszigorúbb ellenőrzést. Minden más költség- és időmegtakarítási lehetőség.
Tűrések, felületkezelés és ellenőrzési elvárások
Az esztergálás rendkívül pontos lehet, de a „szigorú tolerancia mindenhol” a leggyorsabb módja a költségek növelésének. A cél az, hogy a toleranciát és a célokat a működéshez és a mérési képességhez igazítsák.
| Követelmény | Tipikus vásárlói elvárás | Gyakorlati útmutató |
|---|---|---|
| Átmérőtűrés | Nagyon szoros minden átmérőben | Csak az illeszkedő felületeken húzza meg; nagyobb tűrést tesz lehetővé a nem illeszkedő átmérőknél |
| Kifutás / koncentricitás | Kért „minden esetre” | Csak akkor adja meg, ha az alkatrész forog, tömíti vagy igazodik; meghatározza a dátumot és a mérési módszert |
| Felületkezelés (Ra) | Alacsony Ra mindenhol | Vigyen fel Ra célpontokat a csapágy-/tömítőfelületekre; szabványos kivitel máshol rendben van |
| Ellenőrzési terv | 100%-os ellenőrzésre utal, de nincs feltüntetve | Állítsa be a mintavételi tervet, a mérési módszert és azt, ami teljes körű ellenőrzést igényel |
| Első cikk | Feltételezhető, hogy nem kötelező | Használja az első cikk szerinti jóváhagyást az új alkatrészekhez az elvárások korai zárolásához |
A mérési beállítás ugyanolyan fontos, mint a megmunkálás. Ha a szállító egy átmérőt mér, Ön pedig másképp (más hőmérséklet, más módszer, más referenciafelület), akkor is vitába torkollhat, ha mindkét fél jóhiszeműen járt el. A kritikus részek esetében előzetesen egyezzen meg az ellenőrzési módszerről.
Általában jól működő anyagok és felületek
Az anyagválasztás befolyásolja a megmunkálhatóságot, a költségeket, a szilárdságot, a korrózióállóságot és a felület minőségét. Az alábbiakban a vásárlók által az esztergált alkatrészekhez választott általános lehetőségeket találja.
| Anyag | Miért választják a vásárlók? | Megjegyzések az esztergáláshoz |
|---|---|---|
| Alumínium (különböző minőségű) | Könnyű, jó korrózióállóságú, költséghatékony | Nagy megmunkálhatóság; fontolja meg az eloxálást a kopás/korrózió miatt |
| Rozsdamentes acél | Korrózióállóság, tartósság | Lassabban lehet megmunkálni; meghatározza a funkcionális felületek befejezési követelményeit |
| Szénacél | Erő- és költségegyensúly | Bevonásra/bevonatra lehet szükség; tisztázza a korróziós elvárásokat |
| Sárgaréz | Vezetőképesség, megmunkálhatóság, megjelenés | Kiváló menetekhez és szerelvényekhez; ellenőrizze a piac megfelelőségi igényeit |
| Műszaki műanyagok | Könnyű, szigetelő, vegyszerálló | A hőtágulás számít; gondosan határozza meg a mérési feltételeket és a tűréseket |
- Befejezési tipp:Ha bevonásra, eloxálásra vagy hőkezelésre van szüksége, beszélje meg a mérethatást. Egyes felületek vastagságot adnak; egyes folyamatok kisebb torzulást okozhatnak.
- Csomagolási tipp:Kozmetikai felületeknél kérjen védőcsomagolást, hogy elkerülje a szállítási karcolásokat.
Minőségellenőrzés és dokumentáció, amit kérhet
Egy erős beszállító nem csak „készíti az alkatrészt”, hanem megkönnyíti az elfogadási folyamatot. Ha projektje nagy téttel bír, kérhet olyan dokumentációt, amely csökkenti a downstream kockázatot.
- Anyagtanúsítás:Megerősíti a minőséget és a nyomon követhetőséget.
- Első cikk vizsgálati jelentés:Érvényesíti a kritikus méreteket a teljes gyártás előtt.
- Folyamat közbeni ellenőrzés jegyzőkönyvei:A futás során a folyamat stabilitását mutatja.
- Szál-ellenőrzési rekordok:Különösen a biztonság szempontjából kritikus vagy nagy térfogatú menetes alkatrészekhez.
- Felületi minőség ellenőrzése:Ha Ra valóban működőképes, kérdezze meg, hogyan mérik.
- Változásvezérlő megjegyzések:Dokumentált jóváhagyások a szerszámok, az anyagtételek vagy a folyamat útvonalának megváltoztatása esetén.
Ezekre nincs szükséged minden részhez. Használja a dokumentációt, ahol megvédi Önt: új tervek, kritikus összeállítások, szabályozott iparágak vagy nagy volumenű gyártás, ahol az utómunkálatok költségesek.
Hogyan válasszunk esztergált beszállítót találgatások nélkül
A beszállító kiválasztása egyszerűbb, ha azt értékeli, hogyan gondolkozik, nem csak azt, hogy mit ígér. Íme a gyakorlati jelek, amelyeket érdemes keresni az első beszélgetések során:
- Pontosító kérdéseket tesznek fel:a funkcióról, a kritikus jellemzőkről és az ellenőrzésről – nem csak a mennyiségről.
- Tervezési visszajelzést adnak:a költségek csökkentése vagy a gyárthatóság javítása a funkció megváltoztatása nélkül.
- Elmagyarázzák a folyamat menetét:esztergálás, másodlagos műveletek, kikészítés, ellenőrzés és csomagolás.
- Korán megbeszélik a kockázatot:anyag átfutási idők, speciális szerszámok, felületkezelési korlátok vagy szűk tűréspontok.
- Méretezhetik:prototípusok és gyártás konzisztens módszerrel a felülvizsgálat ellenőrzésére.
A megbízható partnerség a legjobb módon „unalmasnak” tűnik: kevesebb meglepetés, kevesebb késői kérdés, és kevesebb vita az elfogadással kapcsolatban.
Praktikus ajánlatkérési sablon, amelyet másolhat
Ha következetesebb árajánlatokat és kevesebb utólagos e-mailt szeretne, kérelmében tüntesse fel a következőket:
- Alkatrész neve és változata:Adja meg a revízió betűjét/számát és dátumát.
- Fájlok:PDF rajz + STEP modell.
- Mennyiség és előrejelzés:Prototípus mennyiség, első tétel és becsült éves felhasználás.
- Anyag:Grade/specifikáció + megengedettek-e a helyettesítések.
- Kritikus méretek:Azonosítsa azokat a jellemzőket, amelyek az illeszkedést/működést elősegítik.
- Tolerancia megközelítés:ahol valóban szigorú tűréshatárokra van szükség; alapértelmezett tűréshatárok máshol.
- Befejezési követelmények:Felületkezelési célok csak a megfelelő felületeken; kozmetikai igények, ha vannak.
- Másodlagos folyamatok:Hőkezelés, eloxálás, bevonat, passziválás, jelölés, tisztítás.
- Az ellenőrzéssel kapcsolatos elvárások:Első cikk, mintavételi terv, mérőeszközök és jelentési formátum.
- Csomagolási követelmények:Tömeges vs. egyedileg védett, címkézési igények.
Ez az egyértelműség általában csökkenti az ajánlattételi időt, javítja az árak konzisztenciáját, és segít a szállítók összehasonlításában ugyanazon feltételezések alapján.
GYIK
K:Milyen alkatrésztípusok számára előnyös a CNC esztergálás?
V:Hengeres geometriájú alkatrészek – tengelyek, perselyek, hüvelyek, menetes csatlakozók, csapok, távtartók – különösen akkor, ha a koncentrikusság, a kerekség vagy a tételek megismételhetősége számít.
K:Miért idézi két beszállító ennyire eltérően ugyanazt a rajzot?
V:Különböző tűréseket, ellenőrzési intenzitást, beállítási stratégiát, szerszámszükségleteket vagy befejezési útvonalakat feltételezhetnek. A kritikus jellemzőket és az ellenőrzési elvárásokat meghatározó szabványos ajánlatkérés sokkal összehasonlíthatóbbá teszi az árakat.
K:Szigorú tűréshatárokat kell követelnem minden dimenzióban a biztonság érdekében?
V:Általában nem. A szűk tűrések növelik a megmunkálási időt és az ellenőrzési költségeket. Csak a funkcionális illeszkedésekre és igazítási jellemzőkre alkalmazzon szoros ellenőrzést; lazítsa meg a nem kritikus méreteket, hogy csökkentse a költségeket a teljesítmény megőrzése mellett.
K:Hogyan kerülhetem el a szálproblémákat?
V:Adja meg a menetszabványt és -osztályt, tisztázza, hogy van-e bevonat/bevonatolás, és állapodjon meg a mércékről (GO/NO-GO). Ha a szál kritikus, kérjen ellenőrzési rekordokat vagy az első cikk jóváhagyását.
K:Mit tegyek, ha a felületkezelés fontos a tömítés vagy a csapágy szempontjából?
V:Tegyen egy felületkiképzési célt (Ra) ezekre a konkrét felületekre, ne a teljes alkatrészre, és ellenőrizze, hogy a szállító hogyan méri azt. Ez kontroll alatt tartja a költségeket, miközben védi a funkciót.
K:Hogyan csökkenthetem az esztergált alkatrészek átfutási idejét?
V:Adjon meg teljes fájlokat, jelölje meg egyértelműen a kritikus jellemzőket, kerülje a szükségtelenül szűk tűréseket, és korán beszélje meg az anyagok elérhetőségét és a másodlagos folyamatokat. Az első cikk gyors jóváhagyása megakadályozza a gyártási szüneteket is.
Záró megjegyzések
Ha jól csinálod,CNC esztergálásnem csak egy megmunkálási lehetőség – ez egy kiszámítható gyártási rendszer. A legjobb eredmények az összehangolásból származnak: világos funkcionális követelmények, reális tűréshatárok, egyeztetett ellenőrzési módszerek és egy gyártó, aki úgy kommunikál, mint egy gyártó.
Ha olyan csapatot szeretne, amely áttekintheti rajzait, gyártási fejlesztéseket javasolhat, és támogatja mind a prototípusokat, mind a gyártási sorozatokat,Shenzhen Honmor Precision Technology Co., Ltd.kész segíteni. Mondja el nekünk alkalmazását, mennyiségét, anyagát és kritikus jellemzőit – akkorlépjen kapcsolatba velünkhogy azonnali árajánlatot és gyakorlati visszajelzést kapjon.
Kapcsolódó hírek
- Mi teszi a komplex 5 tengelyes CNC megmunkálási alkatrészeket a fejlett gyártás gerincévé?
- Miért a nagy toleranciájú titánból esztergált alkatrészek jelentik az űrrepülés és az orvosi innováció gerincét?
- Miért az 5 tengelyes CNC megmunkálású autóalkatrészek az okos választás az összetett autóalkatrészek számára?
- Miért a CNC alumínium esztergált alkatrészek a preferált megoldás a könnyű, nagy pontosságú alkatrészekhez?
- A gyors 3D nyomtatott prototípusok valóban felgyorsíthatják a kutatás-fejlesztést és csökkenthetik a költségeket?
- CNC prototípus fém alkatrészek: miért nélkülözhetetlenek a következő projektjéhez?
Hagyj üzenetet