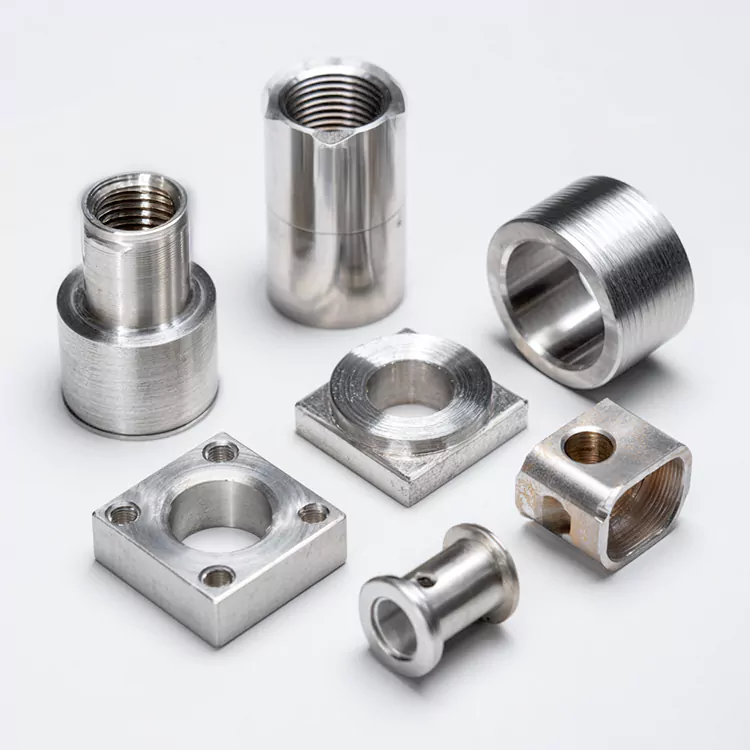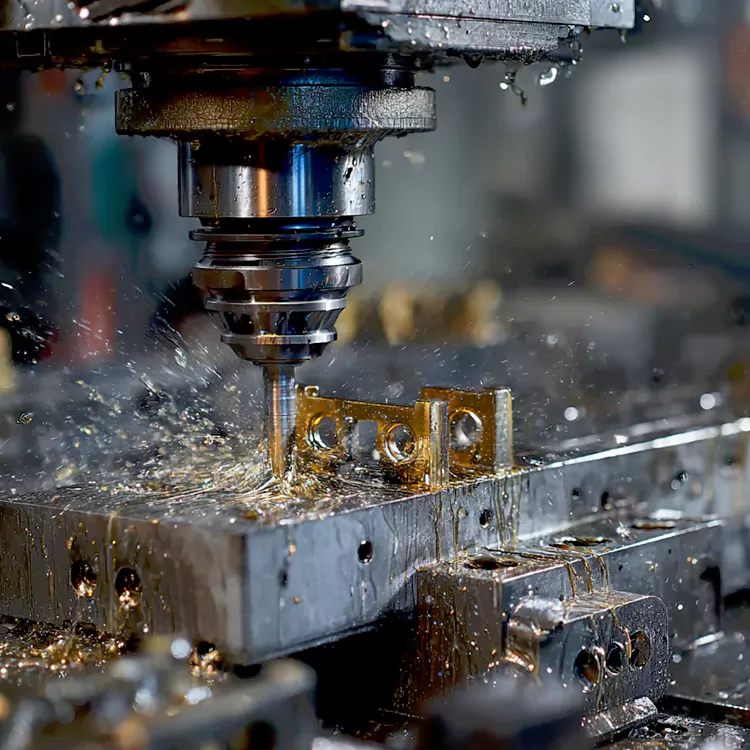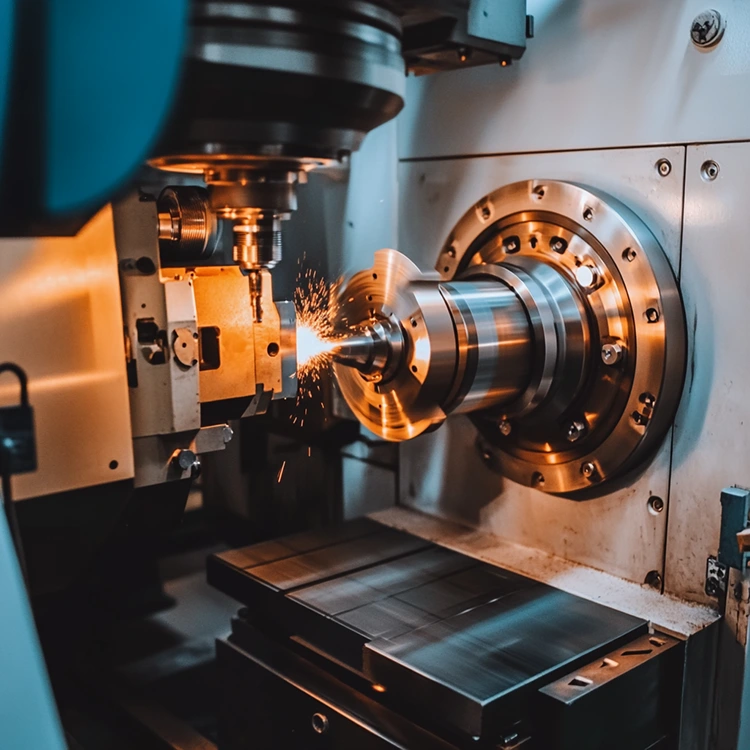
Miért dönti el a fémlemezgyártás, hogy projektje időben megérkezik-e?
Ha valaha is jóváhagyott egy rajzot, várt az alkatrészekre, majd felfedezte, hogy a lyukak nem egy vonalban vannak, akkor a befejezés következetlen, vagy a szerelvény hirtelen „átdolgozásra” szorul, nincs egyedül.Lemezgyártásegyenesen néz ki mindaddig, amíg a kis döntések – anyagválasztás, hajlítási ráhagyások, hegesztési stratégia, felületkezelés és ellenőrzés – el nem kezdik a késleltetést. és költségtúllépések.
Ez a cikk lebontja a gyakorlati, vásárlóközpontú oldalátLemezgyártás: ahol a projektek általában kudarcot vallanak, hogyan csökkentheti az első rendelés kockázatát, és mit kérjen a beszállítótól, hogy olyan alkatrészeket kapjon, amelyek megfelelőek, jól néznek ki, és akkor érkeznek meg, amikor szüksége van rájuk. Ezenkívül egy egyszerű ellenőrző listát, összehasonlító táblázatokat és GYIK-et is talál, amelyeket újra felhasználhat saját csapatával.
Tartalomjegyzék
- Vázlat
- Mit jelent a fémlemezgyártás a valóságban?
- Melyek azok a fájdalompontok, amelyekbe a vásárlók folyamatosan belefutnak?
- Mely folyamatok számítanak leginkább az Ön számára?
- Mit kell megerősíteni a rajz kiadása előtt?
- Milyen minőségellenőrzések akadályozzák meg a drága meglepetéseket?
- Milyen meghajtók költsége és hogyan csökkenthető a funkció feláldozása nélkül?
- Hogyan óvja meg az átfutási időt és tartsa tisztán a kommunikációt?
- Hogyan tud egy szállító támogatni Önt a prototípustól a kötetig?
- GYIK
- Záró jegyzetek
Vázlat
- Határozza megLemezgyártásvevő szemszögéből (nem tankönyv).
- Feltérképezze a leggyakoribb hibapontokat, amelyek selejtezést, átdolgozást és ütemezési csúszásokat okoznak.
- Mutassa be, hogy a vágás, hajlítás, illesztés és befejezés hogyan befolyásolja az illeszkedést és a megjelenést.
- Adjon meg egy rajz-kiadási ellenőrzőlistát, amellyel megelőzheti a félreértéseket.
- Ismertesse a gyakorlati ellenőrző kapukat és az elfogadási kritériumokat.
- Határozza meg azokat a költségeket, amelyeket a vásárlók ellenőrizhetnek, még a szerszámozás és a felülvizsgálatok előtt.
- Ossza meg a beszállítói munkafolyamatot, amely csökkenti a kockázatot a prototípustól a gyártásig.
- Válaszoljon a vevők által feltett GYIK-re közvetlenül a rendelés leadása előtt.
Mit jelent a fémlemezgyártás a valóságban?
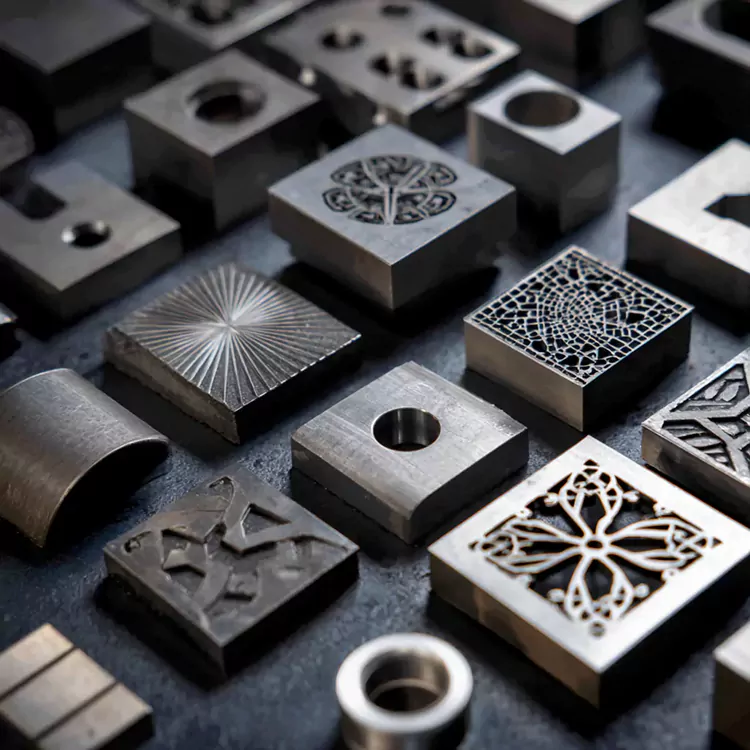
Lemezgyártása lapos fémlemezek funkcionális részekre – burkolatok, konzolok, panelek, keretek, alváz, burkolatok – olyan lépések sorozatán keresztül, mint a vágás, hajlítás, illesztés és felületkezelés. De a vásárló valósága egyszerűbb:
- Megvásárolod a kiszámíthatóságot.Az alkatrésznek első alkalommal kell illeszkednie az összeállításhoz, nem „kisebb módosítások” után.
- Megismételhetőséget vásárol.A 200. darabnak meg kell egyeznie az 1. darabbal az Ön tűréshatárán belül.
- Koordinációt vásárolsz.A lézeres vágás pontosságának, a hajlítási szögeknek, a hegesztési torzításnak és a bevonat vastagságának együtt kell működnie.
AmikorLemezgyártásjól van elkészítve, unalmasnak tűnik – a legjobb módon. Összeszerelő csapata abbahagyja az improvizálást, a raktárkészletben nem halmozódnak fel a „majdnem megfelelő” alkatrészek, és a bevezetési dátumok sem mozognak.
Melyek azok a fájdalompontok, amelyekbe a vásárlók folyamatosan belefutnak?
A legtöbb lemezzel kapcsolatos probléma nem „rejtélyes probléma”. Ezek a hiányzó feltételezések kiszámítható eredményei. Itt vannak azok a fájdalmas pontok, amelyeket a vásárlók megpróbálnak elkerülni – és azokat a korábbi döntéseket, amelyek általában megoldják őket.
| Vevő fájdalompontja | Hogy néz ki | Mi okozza általában | Hogyan lehet megakadályozni |
|---|---|---|---|
| Az alkatrészek összeszereléskor nem illeszkednek | A lyukak rosszul illeszkednek, az élek zavarják, a rögzítők megtapadnak | Tisztázatlan adatok, inkonzisztens hajlítási feltételezések, tolerancia-felhalmozás figyelmen kívül hagyva | Rögzítse a nullapontokat, határozza meg a kritikus illeszkedési méreteket, erősítse meg a hajlítási ráhagyás módszerét |
| Látható esztétikai hibák | Karcolások, gödrök, narancsbőr, egyenetlen szín | Kezelési nyomok, rossz felület-előkészítés, bevonatvastagság-változás | Határozza meg a kozmetikai zónákat, adja meg a felület minőségét, adjon hozzá csomagolási és védelmi követelményeket |
| Hegesztés utáni vetemedés | A panelek már nem laposak; az ajtók nem záródnak be | Hőtorzulás, rossz rögzítés, nem tervezett hegesztési sorrend | Használjon rögzítőelemeket, korlátozza a folyamatos hegesztéseket, ellenőrizze a sorrendet, fontolja meg a szegecseket/rögzítést |
| Az átfutási idő folyamatosan változik | „Várakozás az anyagra”, „várom a bevonónyílást” | Ritka anyag, túl sok kiviteli változat, hiányzó jóváhagyások | Szabványosítsa az anyagot/kidolgozást, előzetesen hagyja jóvá a mintákat, biztosítson egyértelmű felülvizsgálati ellenőrzést |
| Váratlan költségugrások | Az idézet ugrása a DFM felülvizsgálata után | Szűk tűrések mindenhol, bonyolult kanyarok, másodlagos műveletek nincsenek betervezve | Csak ott alkalmazzon szűk tűrést, ahol szükséges; a funkciók egyszerűsítése; kombinálja a műveleteket |
A csendes igazság: a legtöbb vásárlónak nem „tökéletes” alkatrészekre van szüksége, hanem szükségük van rákövetkezetesfunkciónak és megjelenésnek megfelelő alkatrészek egyértelmű elfogadási kritériumokkal alátámasztott követelményeknek.Lemezgyártásfájdalmassá válik, ha az elfogadásra utal meghatározott helyett.
Mely folyamatok számítanak leginkább az Ön számára?
A vevők gyakran úgy kezelik a gyártást, mint egy csomagolt szolgáltatást, de a folyamatválasztás közvetlenül megváltoztatja az eredményeket. Használja ezt a részt mentális modellként arra vonatkozóan, hogy mit kell hangsúlyoznia az ajánlatkérésben és a rajzjegyzetekben.
- Vágás: A lézervágás gyakori a precíziós profiloknál; a lyukasztás hatékony lehet ismétlődő minták esetén; nyírási munkák egyenes vágásokhoz.
- Hajlítás: A présfékek kanyarokat képeznek, de a hajlítási sugár, a visszaugrás és a szemcse iránya befolyásolja a pontosságot és a repedésveszélyt.
- Csatlakozás: A lehetőségek közé tartozik a ponthegesztés, a MIG/TIG hegesztés, a szegecselés, a rögzítés és a rögzítőelemek – mindegyik kompromisszumos erővel és torzítással.
- Felületkezelés: Porfestés, bevonat, ecsettel, eloxálás (alumínium esetén) vagy festés – a felület befolyásolja a korrózióállóságot és a vizuális konzisztenciát.
| Döntési terület | A legjobb, amikor szüksége van rá | Kockázat, ha nincs megadva | Vevői tipp |
|---|---|---|---|
| Lézeres vágás vs lyukasztás | Összetett formák, gyors iteráció, tiszta élek | Sorja iránya, élmeleg árnyalat, mikro fülek nem várhatók | Állítsa be a sorjázási követelményeket és az élek állapotát (különösen a kézre fogható alkatrészeknél) |
| Hegesztés vs szegecs/rögzítés | Zárt illesztések, nagy szilárdság, kevesebb hardverelem | Vetedés, fröcskölés, csiszolási nyomok a kozmetikai zónákban | Határozza meg a kozmetikai felületeket, és engedélyezze az alternatív összekapcsolást a torzítás csökkentése érdekében |
| Porfestés vs bevonat | Tartós bevonat, színválaszték, jó fedőképesség | A vastagság befolyásolja a furatok méretét és az illeszkedést | Hívja fel a „maszkolást”, és azt, hogy mely tulajdonságoknak kell bevonatmentesnek maradniuk |
Mit kell megerősíteni a rajz kiadása előtt?
Ha kevesebb átdolgozást szeretne, a cél a kétértelműség megszüntetése. Íme egy gyakorlati, kiadás előtti ellenőrző lista, amelyhez működik tartókonzolok és burkolatok egyaránt beLemezgyártás.
- Anyag spec: minőség, vastagság, és hogy megengedett-e a helyettesítés (és milyen tartományon belül).
- Datumok és kritikus jellemzők: azonosítsa azokat a felületeket, amelyek szabályozzák az illeszkedést, az igazítást és az összeszerelést.
- Lyuk stratégia: ellenőrizze, hogy mely lyukak szabadok, melyek menetfúrásúak, és melyekhez szükséges süllyesztés/alapfurat.
- Hajlít: tisztázza a hajlítási szögeket, a belső sugár elvárásait, és azt, hogy a lapos minta információs vagy irányító jellegű.
- Él állapot: adja meg a sorjázást, a letörést és a „biztonságosan kezelhető” követelményeket.
- Hegesztési jegyzetek: hegesztés típusa és mérete, kozmetikai oldal, köszörülési/tisztítási követelmények és torzítási határértékek.
- Befejezés: a szín, a textúra, a bevonatvastagság elvárásai, a maszkolási területek és a só/korrózió elvárásai, ha relevánsak.
- Kozmetikai zónák: jelölje meg az „A-felület” azokat a területeket, amelyeknek normál látótávolság mellett tisztának kell kinézniük.
- Csomagolás: adjon meg védelmi követelményeket, ha fontos a felület minősége (fólia, elválasztók, egyedi csomagolás).
- Felülvizsgálat ellenőrzése: felülvizsgálatonként egy rajz, egyértelmű változtatási összefoglaló és egyetlen jóváhagyási pont.
Milyen minőségellenőrzések akadályozzák meg a drága meglepetéseket?
A minőség nem csak „a végén vizsgálja meg”. InLemezgyártás, a legjobb megközelítés a könnyű csekk beszúrása azokon a pontokon, ahol a hibákat a legolcsóbb kijavítani.
- Beérkező anyagok ellenőrzése: vastagság, alapvető azonosítás és vizuális állapot.
- Első cikkvizsgálat: erősítse meg a kritikus illeszkedési méreteket a teljes köteg futtatása előtt.
- Folyamat közbeni hajlítási ellenőrzések: ellenőrizze a szögeket és a kulcskarima méreteit a korai elsodródás érdekében.
- Hegesztési szerelvény érvényesítése: győződjön meg arról, hogy a lámpatest tartja az igazítást, és megakadályozza a halmozott torzulást.
- Befejezés előtti tisztítás: a felület előkészített konzisztenciája a bevonat megjelenésének fő tényezője.
- Végső ellenőrzés: csomagolás előtt ellenőrizze a funkcionális fényerőt + a kozmetikai átvételt.
Ha az Ön alkatrésze más alkatrészekkel is érintkezik, kérje meg beszállítóját, hogy vizsgálja meg ugyanazokat a dátumokat, amelyeket az Ön összeállítása használ. Ellenkező esetben fennáll annak a veszélye, hogy átmegy az ellenőrzésen, de nem illeszkedik.
Milyen meghajtók költsége és hogyan csökkenthető a funkció feláldozása nélkül?
Költség beLemezgyártásritkán „csak munka”. Ez a teljes komplexitás, amit belesütött a részbe: beállítások, műveletek, szerszámok, kikészítés, valamint a selejt és az utómunkálatok rejtett adója. Itt vannak a vásárlók által irányított legnagyobb karok.
| Költséghajtó | Mi növeli | Mit tehetnek a vásárlók |
|---|---|---|
| Tűrések | Túlságosan szűk tűréshatárok a nem kritikus jellemzőkkel szemben | Csak ott alkalmazzon szűk tűréseket, ahol az illeszkedést/működést befolyásol |
| Műveletek száma | Extra másodlagos műveletek (kézi sorjázás, fúrás, köszörülés) | Tervezési jellemzők kevesebb művelethez; szabványos éltöréseket tesz lehetővé |
| Hegesztés és kozmetika | Hegesztések látható felületeken, amelyek csiszolást és utánfényezést igényelnek | Helyezze az ízületeket rejtett zónákra; ahol elfogadható, használjon mechanikus csatlakozást |
| Befejezés bonyolultsága | Többféle szín/textúra, szigorú kozmetikai elvárások, maszkolási meglepetések | A felületek szabványosítása; definiálja a maszkolást előre; mintákat korán jóváhagyni |
| Anyagválasztás | Nem szabványos minőségek, vastagságok vagy korlátozott kínálat | Ha lehetséges, használjon szokásos anyagokat; lehetővé teszi az egyenértékű helyettesítéseket határokkal |
Vevőbarát szabály: minden „különleges megjegyzés” érvényes lehet – csak értse meg, hogy általában kezelési vagy beállítási időt növel. Ha alacsonyabb költségeket és egyenletesebb átfutási időt szeretne, csökkentse a változatokat (anyagok, felületek, hardvertípusok), ahol csak tudja.
Hogyan óvja meg az átfutási időt és tartsa tisztán a kommunikációt?
Gyakran előfordulnak késések, amikor a szállítónak szünetet kell tartania, és olyan kérdéseket kell feltennie, amelyekre az ajánlatkérési csomagban meg kellett volna válaszolni. Ha akarodLemezgyártása gyors lépéshez építsen fel egy „döntéskész” kérést.
- Küldje el a megfelelő fájlokat: tiszta PDF rajz és lehetőség szerint 3D fájl.
- Jelölje meg a kritikus méreteket: ne feltételezze, hogy a bolt tudja, mi érdekli a szerelvényt.
- Határozza meg a befejező és kozmetikai zónákat: tartalmazzon fényképeket vagy egy egyszerű megjegyzést, például: „Az előlap kozmetikai hatású”.
- Adja meg a mennyiségeket és az előrejelzést: prototípusok, próbaüzem és a várható havi mennyiség megváltoztathatja a tervet.
- Egyetlen jóváhagyási tulajdonos zárolása: egy személy hagyja jóvá a mintákat, a változtatásokat és a kivételeket.
- Tartsa fegyelmezetten a felülvizsgálatokat: használjon verziószámú fájlneveket és egy rövid módosítási összefoglalót.
Hogyan tud egy szállító támogatni Önt a prototípustól a kötetig?
Egy alkalmas beszállító többet tesz, mint „alkatrészeket gyárt”. Segítenek kiválasztani az illeszkedést, megjelenést és ütemezést védő eljárási útvonalakat ahogy méretezed. Például,Shenzhen Honmor Precision Technology Co., Ltd. támogatja az igénylő ügyfeleketLemezgyártásamely zökkenőmentesen vált át a gyors prototípusokról a megismételhető gyártásra – különösen akkor, ha egy ház, konzolnak vagy alváznak meg kell felelnie a szigorú összeszerelési követelményeknek.
Praktikus munkafolyamat, amely csökkenti a kockázatot
- Megvalósíthatósági felülvizsgálat: erősítse meg az anyagra, hajlításokra, illesztésekre és befejezésre vonatkozó feltételezéseket az idézés előtt.
- Prototípus építés: kis tétel gyártása a kritikus illeszkedési funkciók fókuszált ellenőrzésével.
- Minta jóváhagyás: igazítsa a kozmetikai szabványhoz, a bevonat vastagságának hatásához és a hardver illeszkedéséhez.
- Irányítási terv: határozza meg, hogy mit, milyen gyakran ellenőrizzünk, és mi történik, ha eltérés lép fel.
- Gyártási menet: ismételhető útválasztás, dokumentált beállítások és egységes csomagolás.
GYIK
-
Milyen információkat kell megadnom a fémlemezgyártásra vonatkozó ajánlattételben?
Tartalmazza az anyagminőséget/vastagságot, a mennyiséget (prototípus és térfogat), a kiviteli követelményeket, a kozmetikai zónákat, a kritikus méreteket, az előnyben részesített csatlakozási mód (vagy elfogadható alternatívák), és a fájlkészlet (PDF rajz + 3D modell, ha elérhető). -
Hogyan kerülhetem el a lyukak elmozdulását hajlítás után?
Győződjön meg arról, hogy nullapontok vannak meghatározva, a kritikus furathelyek ezekhez a nullapontokhoz vannak kötve, és a hajlítási feltételezések megerősítve vannak (belső sugár és hajlítási ráhagyás módszere). Ha a furat nagyon közel van egy kanyarhoz, fontolja meg a tervezési változtatásokat a torzítás kockázatának csökkentése érdekében. -
A bevonat befolyásolja az illeszkedést?
Igen. A bevonat vastagabbá teszi, és szűkítheti a hézagokat, különösen a lyukakon, réseken és az illeszkedő éleken. Ha az illeszkedés kritikus, határozza meg a maszkolási területeket, vagy ennek megfelelően állítsa be a méreteket. -
Mi a leggyorsabb módja az átfutási idő csökkentésének?
Szabványosítsa az anyagokat és a felületeket, csökkentse a változatok számát, hagyja jóvá a mintákat gyorsan, és biztosítson egy tiszta, átdolgozás-ellenőrzött csomagot. A legtöbb késés a pontosításokra vagy jóváhagyásokra való várakozásból adódik. -
Hogyan tudom egyensúlyba hozni a kozmetikai igényeket a költségekkel?
Csak ott határozzon meg kozmetikai zónákat, ahol az ügyfelek látják őket, és máshol lazítsa meg a követelményeket. Ha lehetséges, helyezzen el hegesztéseket és kötéseket rejtett felületekre, és határozzon meg reális elfogadási kritériumokat. -
Mikor válasszam a hegesztést a mechanikus rögzítéssel szemben?
Válassza a hegesztést tömített kötésekhez és nagy szilárdsághoz. Válassza ki a szegecselést/rögzítést/rögzítést, ha kisebb torzítást szeretne, könnyebb szervizelhetőség, vagy jobb kozmetikum a látható arcokon.
Záró jegyzetek
A sima és a fájdalmas rend közötti különbség általában az egyértelműségből fakad: minek kell passzolnia, minek kell jól kinéznie, mi változhat, és hogyan ellenőrizheti. Ha ezeket az elvárásokat egyértelművé teszi,Lemezgyártás„próbálkozásból” megismételhető rendszerré válik.
Készen áll a rajzokról a megbízható alkatrészekre?
Ha új burkolatot, konzolt, alvázat vagy panelt tervez, és kevesebb átdolgozást, egyenletesebb átfutási időt és tisztább kozmetikai eredményeket szeretne, hozzányúlniShenzhen Honmor Precision Technology Co., Ltd.fájljaival és célkövetelményeivel – akkorlépjen kapcsolatba velünkhogy megvitassák a prototípustól a gyártásig vezető legjobb utat.
Kapcsolódó hírek
- Mi teszi a komplex 5 tengelyes CNC megmunkálási alkatrészeket a fejlett gyártás gerincévé?
- Miért a nagy toleranciájú titánból esztergált alkatrészek jelentik az űrrepülés és az orvosi innováció gerincét?
- Miért az 5 tengelyes CNC megmunkálású autóalkatrészek az okos választás az összetett autóalkatrészek számára?
- Miért a CNC alumínium esztergált alkatrészek a preferált megoldás a könnyű, nagy pontosságú alkatrészekhez?
- A gyors 3D nyomtatott prototípusok valóban felgyorsíthatják a kutatás-fejlesztést és csökkenthetik a költségeket?
- CNC prototípus fém alkatrészek: miért nélkülözhetetlenek a következő projektjéhez?
Hagyj üzenetet