

Precíziós svájci típusú esztergályos esztergálás összetett alkatrészekhez
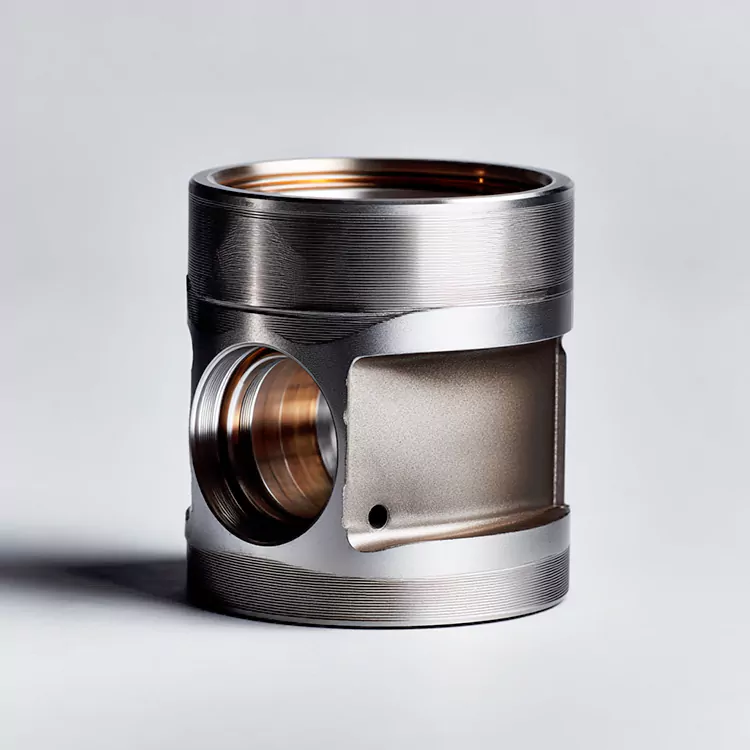
A Honmor gyártója által gyártott precíziós svájci típusú esztergálás összetett alkatrészekhez egy nagy pontosságú megmunkálási eljárás összetett, karcsú alkatrészekhez; A Honmor segít ügyfeleinek ezen alkatrészek testreszabásában, megrendelésében és beszerzésében az orvosi, elektronikai és autóipari szektor számára. Svájci típusú megmunkáló esztergagépet használ a többkarakterisztikus alkatrészek egyszeri megmunkálásának befejezéséhez, amelyek megfelelnek a ±0,01 mm-es tűrés követelményének. A Honmor szigorúan követi az ISO 9001/13485 szabványt, biztosítva az összetett alkatrészek megbízható globális beszerzését.
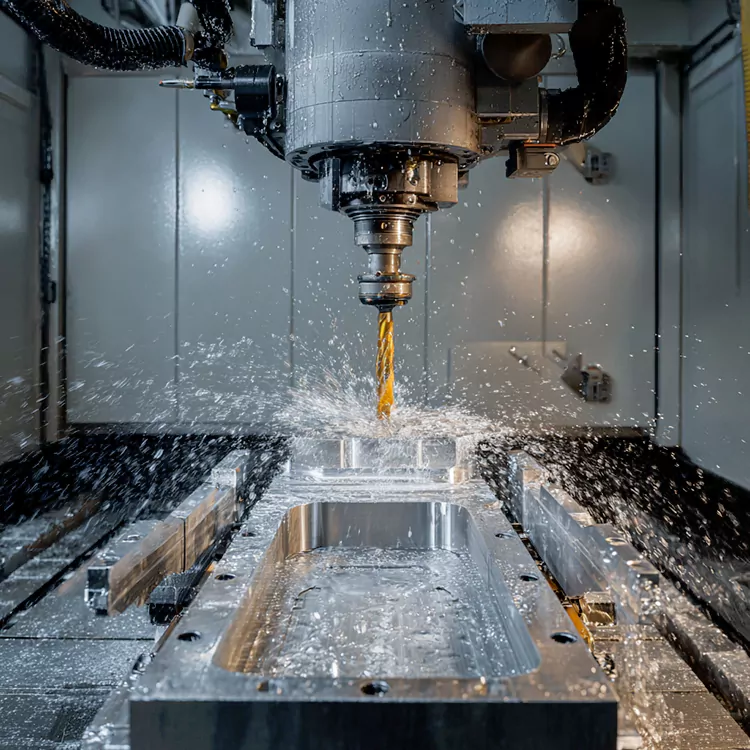
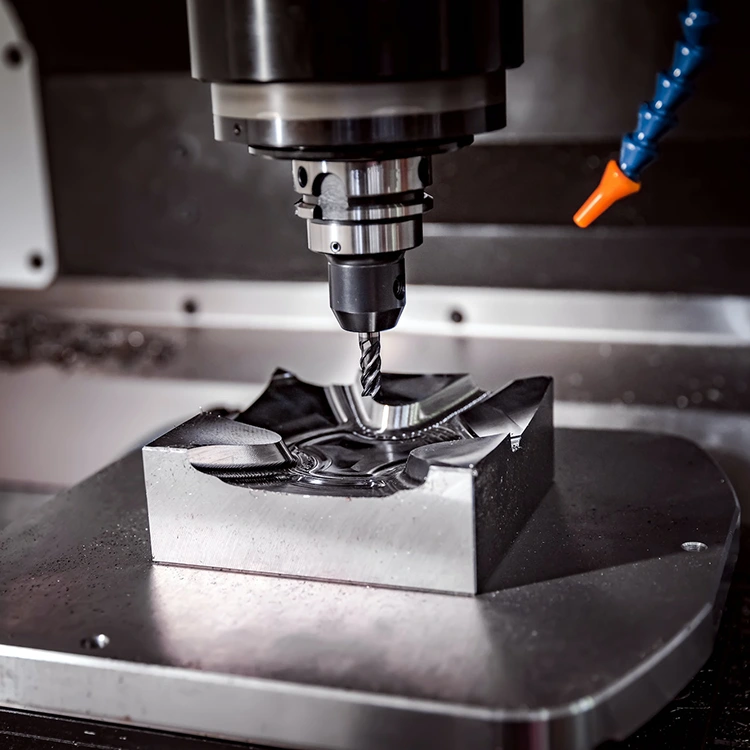
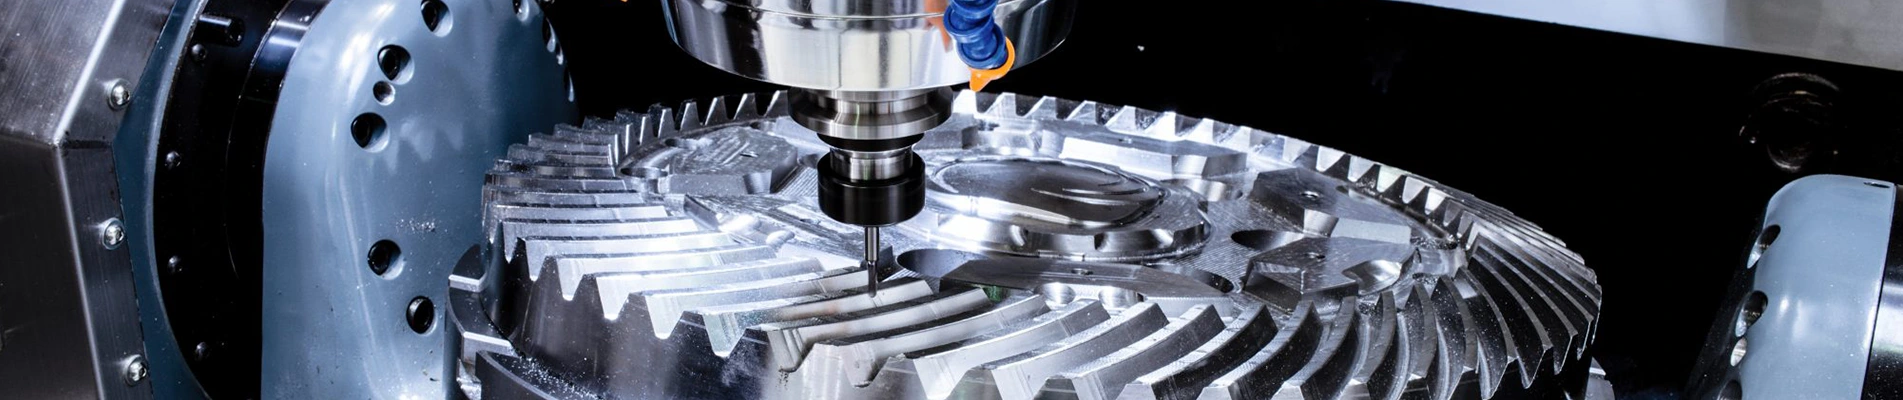
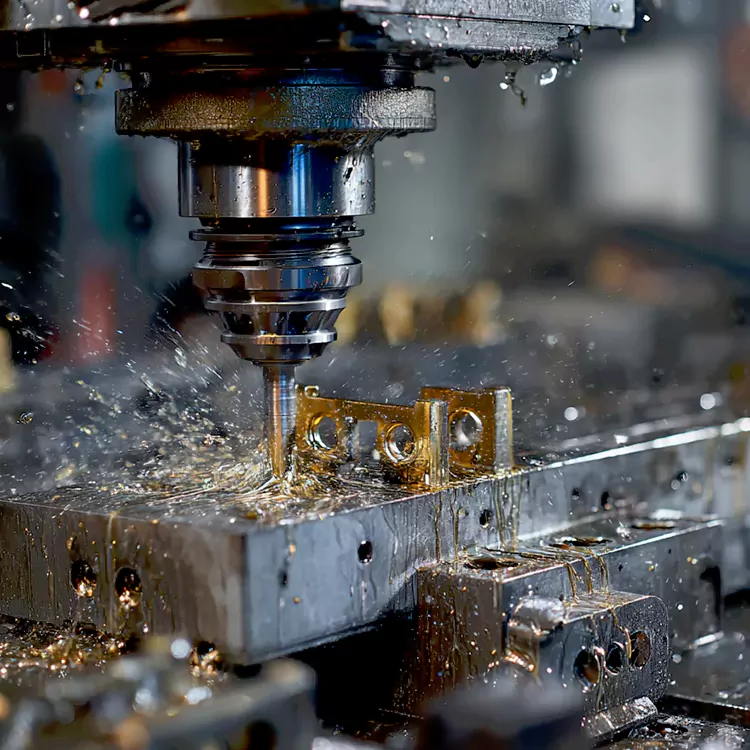
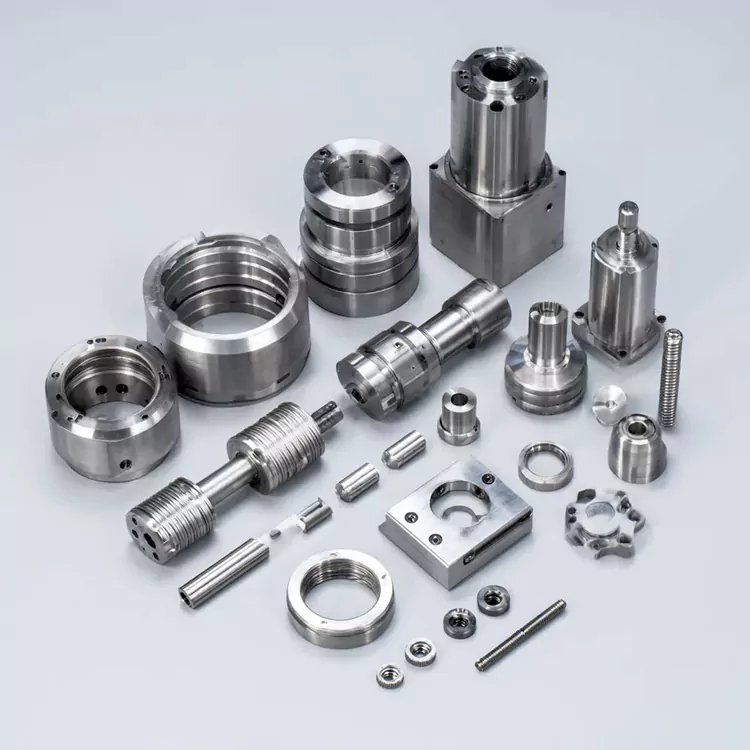
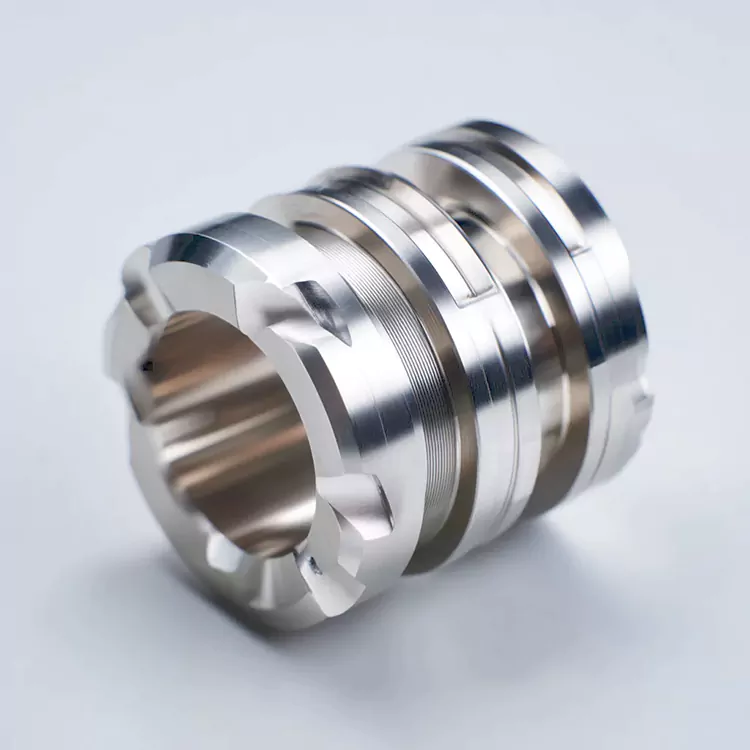
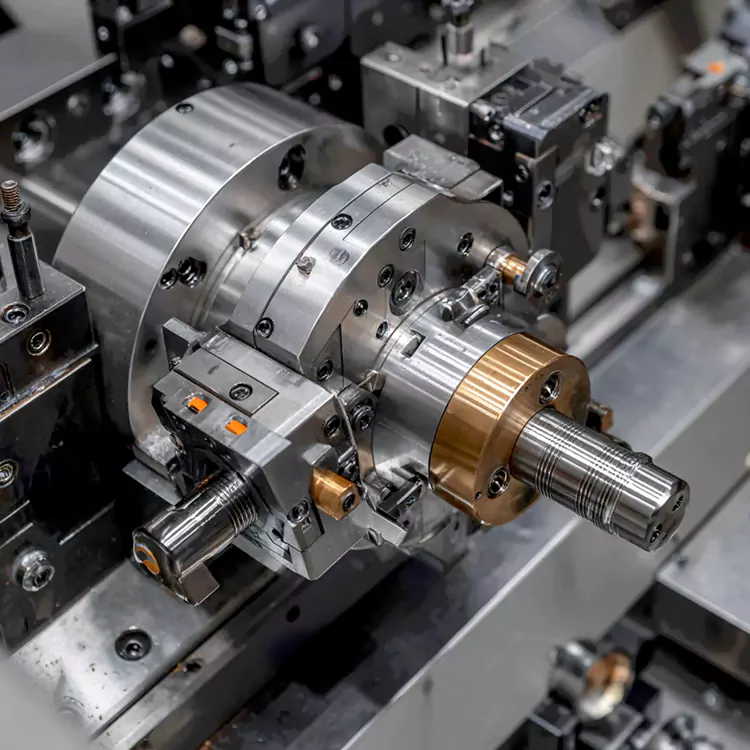
A Honmor minőségi precíziós svájci típusú eszterga esztergálása összetett alkatrészekhez egy speciális CNC megmunkálási eljárásra utal, amely svájci típusú esztergagépeket (siklófejű esztergagépeket) használ, hogy nagy pontosságú, összetett szerkezetű alkatrészeket állítsanak elő, amelyeket karcsú geometriák jellemeznek (hossz-átmérő integráció aránya (többszörös tulajdonság:1-ig) mikrolyukak, ferde hornyok, menetes szakaszok) és rendkívül szoros tűrések. A hagyományos esztergaesztergálástól eltérően (amely összetett, több rögzítési lépést igénylő részekkel küzd), ez a folyamat a svájci típusú eszterga egyedi kialakítását használja ki: egy rögzített vezetőpersely, amely a munkadarabot a vágószerszám közelében tartja, minimálisra csökkenti az elhajlást még 0,1 mm átmérőjű alkatrészek esetén is; plusz integrált éles szerszámozás (marás, fúrás, menetfúrás) és többtengelyes összeköttetés (X/Y/Z/C/A tengelyek), lehetővé téve 8-12 összetett funkció egyszeri befejezését másodlagos műveletek nélkül. A Honmor erre a folyamatra specializálódott, csúcskategóriás svájci típusú esztergagépeket (Tornos GT26, Star SR-32J) és keményfém/volfrám vágószerszámokat használ, amelyeket különböző anyagokhoz optimalizáltak – beleértve az orvosi minőségű rozsdamentes acélt (316L), a titánötvözetet (Ti-6Al-4V) és a szabadon vágható sárgarézet (C36000). Minden alkatrészt hőmérséklet-stabilizált műhelyben (22±0,3 ℃) dolgoznak meg, hogy elkerüljék a termikus deformációt, ±0,001 mm-es tűréseket és Ra 0,1 μm-ig terjedő felületi érdességeket érjenek el. Függetlenül attól, hogy az ügyfeleknek testre kell szabniuk a kis szériás svájci típusú esztergályos esztergálást összetett alkatrészekhez (például: orvosi mikroalkatrészek), vagy nagy tételű alkatrészeket kell rendelniük (például: elektronikus mikrocsatlakozók), a Honmor személyre szabja a folyamatparamétereket, hogy egyensúlyba hozza a bonyolultságot, a pontosságot és a hatékonyságot – leegyszerűsítve a nehezen megmunkálható összetett alkatrészek beszerzését.
Alapvető előnyei
Összetett jellemző egyszeri megmunkálás a hibák csökkentése érdekében
A precíziós svájci típusú esztergályos esztergálás összetett alkatrészekhez legnagyobb előnye, hogy képes több folyamatot (esztergálás, marás, fúrás, menetvágás) egy összeállításba integrálni, kiküszöbölve az ismételt rögzítésből származó kumulatív hibákat. Például egy orvosi kliensnek szüksége volt egy 316 literes, rozsdamentes acél katétervezető drótra (0,8 mm átmérőjű), 3 mikrolyukkal (0,2 mm átmérőjű), 2 menetes résszel (M0,5) és kúpos heggyel – a Honmor svájci típusú esztergagépe minden funkciót alkatrészenként 90 másodperc alatt teljesített, a menetes 0,0 és 0,0 mm közötti pozíciótűréssel. A hagyományos esztergagépekhez 4 rögzítési lépésre lenne szükség, ami ±0,005 mm-es vagy nagyobb tűrés eltéréshez vezet. Amikor az ügyfelek személyre szabják az ilyen összetett alkatrészeket, a Honmor mérnökei optimalizálják a szerszámpályát és a folyamatsort (például: mikrolyukak fúrása a kúp elfordítása előtt), hogy biztosítsák a jellemzők igazítását, és 0,5% alá csökkentsék az elutasítási arányt – ez kulcsfontosságú előny a nagy értékű összetett alkatrészek esetében.
Kiváló precíziós vezérlés vékony, összetett alkatrészekhez
A karcsú részek, például az 1 mm átmérőjű, 50 mm hosszúságú részek hajlamosak a vibrációra és az elhajlásra a feldolgozás során, azonban a svájci típusú esztergályos esztergálás összetett alkatrészekhez vezetőperselye hatékonyan megoldja ezt a problémát. A vezetőpersely rögzíti a megmunkálandó alkatrészeket a vágószerszámok 1-2 mm-es körzetében, és az elhajlást 0,05 mm-nél kisebbre korlátozza. A Honmor Tornos GT26 esztergagéppel rendelkezik, amely légcsapágyas orsókkal van felszerelve, amelyek tovább javíthatják a pontosságot, például amikor az ügyfeleknek sárgaréz elektronikus csatlakozócsapot kell megmunkálniuk kereszthoronnyal, ez az eljárás ±0,01 mm-es horonyhelyzet-tűrést és 0,08 mm-nél kisebb koncentrikusságot ér el. Az ilyen precíz szint tökéletes illeszkedést biztosít az összetett alkatrészek és az egymáshoz illeszkedő alkatrészek (például csatlakozótüskék és áramköri lapok) között, ami elkerüli a hagyományosan megmunkált alkatrészeknél gyakran előforduló összeszerelési hibákat.
Erős anyagi alkalmazkodóképesség különféle összetett igényekhez
A Honmor svájci típusú esztergagépei a puha fémektől, például sárgaréztől C36000-től és alumínium 6061-től a kemény, korrózióálló ötvözetekig (mint például a TI-6AI-4V, rozsdamentes acél 440C) megbirkóznak, ami létfontosságú a különböző iparágakból származó összetett alkatrészekhez. Puha fém anyagokhoz a Honmor nagy sebességű vágószerszámokat használ az anyag deformációjának megakadályozására; Ami a keményötvözet anyagokat illeti, a Honmor alacsony fordulatszámú és nagy nyomatékú megmunkálást alkalmaz köbös bór-nitrid szerszámokkal az élek élességének megőrzése érdekében. Például a Ti-6AI-4V orvosi implantátumcsavarok megmunkálásakor a Honmor eljárása megvalósíthatja az ISO 4H menettűrését és a Ra0,8 μm felületi érdesség értékét, amely megfelel az ISO 13485 szabványnak. Az ilyen anyagokhoz való alkalmazkodóképesség segít az ügyfeleknek abban, hogy több forgatókönyvhöz összetett alkatrészeket vásároljanak egyetlen szállítótól, ami jelentősen leegyszerűsíti a beszerzések kezelését.
Műszaki paraméterek
|
Paraméter elem |
Egység |
Honmor Standard érték |
Testreszabható tartomány |
Alkalmazás jelentősége |
|
Megmunkálható anyagok |
- |
316L, Ti-6Al-4V, C36000 sárgaréz, 6061Al |
440C rozsdamentes, Ti-6Al-7Nb, C26000 sárgaréz |
316L/ Ti-6Al-4V: orvosi; C36000: elektronika |
|
Minimális átmérő |
mm |
0.1 |
0,05 - 0,5 |
0,05 mm: orvosi mikrotűk; 0,5 mm: kis elektronikus tűk |
|
Maximális hossz-átmérő arány |
L/D |
50:1 |
30:1 - 60:1 |
60:1: karcsú orvosi katéter részek; 30:1: autóipari érzékelő tengelyek |
|
Megmunkálási tolerancia |
mm |
±0,001 |
±0,0008 (ultraprecíziós) - ±0,003 (standard) |
±0,0008: orvosi implantátumok; ±0,002: elektronikus csatlakozók |
|
Felületi érdesség |
µm (Ra) |
0.1 |
0,08 (tükör) - 0,8 (matt) |
0,08μm: orvosi érintkező alkatrészek; 0,8μm: belső komplex részek |
|
Összetett funkció kapacitás |
- |
8-12 jellemző/alkatrész (lyukak, hornyok, menetek) |
5-15 jellemző/alkatrész |
15 jellemző: többfunkciós orvosi alkatrészek; 5 jellemző: egyszerű elektronikus alkatrészek |
|
Gyártási ciklus |
Másodperc/rész |
60-180 |
30 (egyszerű összetett részek) - 300 (nagyon összetett részek) |
30-as évek: sárgaréz elektronikus tűk; 300s: Ti-6Al-4V orvosi alkatrészek |
Alkalmazási mezők
Orvosi eszközipar
A svájci típusú esztergályos esztergálás komplex alkatrészekhez nélkülözhetetlen a miniatürizálást és több funkcionalitást igénylő orvosi eszközöknél, mint például a katéter vezetődrótjai (316L, 0,8 mm átmérőjű, 3 mikrolyukkal), a sebészeti robotvég effektor tengelyei (Ti-6Al-4V, kúpos hegyű külső menet + 2-es fogászati implantátum-beültetési szakasz). A Honmor 316 literes katétervezetődrótokkal látja el az európai orvostechnikai eszközöket – ezek a precíziós svájci típusú esztergályos esztergálással megmunkált összetett alkatrészek ±0,0015 mm-es mikrolyuk helyzettűréssel rendelkeznek a pontos gyógyszeradagolás érdekében, Ra 0,1 μm felületi érdességük pedig megakadályozza a szöveti irritációt. A vezetődrótok fáradási hibák nélkül 10 000 hajlítási teszt után megfelelnek a CE III. osztályú orvostechnikai eszközök szabványainak. A sebészeti robottengelyek esetében a Honmor Ti-6Al-4V alkatrészei 4 összetett tulajdonságot (kúpos, menet, horony, furat) integrálnak egy összeállításba, így a hagyományos megmunkáláshoz képest 60%-kal csökkentik az ügyfél összeszerelési idejét.
Szórakoztató elektronika és mikroelektronika
Az elektronikában ez a folyamat lehetővé teszi a miniatűr eszközökhöz szükséges komplex mikrokomponensek gyártását, mint például az USB4 csatlakozó tűk (C36000 sárgaréz, 0,6mm átmérőjű kereszthoronnyal + aranyozott hegy), az okosóra akkumulátorának kivezetései (6061Al, 0,5mm átmérőjű lépcsős szakaszokkal) és érzékelőszondák (440C,-0 endeless acél átmérőjű, zárt acél 0,7 mm). Az egyik dél-koreai okostelefon-gyártó 500 000 USB-C csatlakozótüskét vásárolt a Honmortól, és a Honmor precíziós svájci típusú esztergályos esztergálási eljárással forgácsolta ezeket az összetett alkatrészekhez, ezeknek az alkatrészeknek a kereszthorony szélessége ±0,01 mm tűrési követelmény a kábelekkel való kompatibilitás biztosítása érdekében, és az aranyozott lemezes felületük megőrzi a vezetőképességét. Az ügyfél 0,3%-os hibaarányról számolt be, ami jóval alacsonyabb, mint az előző beszállító 2%-os aránya. Az okosóra csatlakozókhoz a Honmor 6061Al alkatrészei 3 lépcsős szakaszt (átmérők: 0,5/0,4/0,3 mm) integrálnak ±0,002 mm tűréssel, ami illeszkedik az óra vékony kialakításához (4,5 mm vastagság).
Autóipar és új energetikai járművek
Az autóipar erre a fajta folyamatra támaszkodik az érzékelők és vezérlőrendszerek bonyolult precíziós alkatrészeinek megmunkálása során, beleértve a NEV akkumulátor hőmérséklet-érzékelő tengelyeit, a sebességváltó szelepmagait és az üzemanyag-befecskendező csapjait. A Honmor 304 darab rozsdamentes acél érzékelőtengelyt gyárt kínai NEV vállalatok számára, ezeket az összetett alkatrészeket precíziós svájci típusú esztergályos esztergálással gyártják és ±0,05 mm-es spirális horonytűréssel rendelkeznek a pontos hőmérsékletérzékelés érdekében, korrózióálló felületük pedig kibírja az akkumulátor elektrolit expozícióját km-es teszttel, eközben ezek a tengelyek 50 márkájú és 0,00-es hajtási tesztet teljesítettek. stabil teljesítmény. A sebességváltó szelepmagokhoz a Honmor 42CrMo alkatrészei két ferde furatot integráltak ±0,02 mm-es pozíciótűréssel, hogy biztosítsák a szelep zökkenőmentes működését, és 15%-kal csökkentsék a sebességváltó nedvességét.
A Honmor szolgáltatás előnyei
A Honmor a nagy toleranciájú titán esztergált alkatrészek gyártására összpontosít, több mint 12 éves tapasztalattal és számos hivatalos tanúsítvánnyal, mint például az ISO 9001, AS9100 és IATF 16949 és így tovább.
7 * 24 órás értékesítés utáni szolgáltatás: az ügyfelek bármikor konzultálhatnak a megmunkálási folyamatról vagy a minőségi problémákról.
Az állandó ügyfelek számára a Honmor készlettartalékot biztosít (3 hónapos készlet a gyakran megrendelt alkatrészekhez), hogy lerövidítse a szállítási időt. Ezenkívül, ha az alkatrészek minőségi hibásak (nem emberi tényezők), a Honmor 6 hónapon belül ingyenes cserét kínál, megoldva az ügyfelek aggodalmait, amikor titán esztergált alkatrészeket vásárolnak vagy rendelnek.
Kérdés küldése
Elérhetőségei
-
Cím
Bild 15#, 2nd Industrial Zone, MaAnShan Village, Shajing Town, Bao'an District, Shenzhen, Guangdong, Kína
-
Tel
-
Email
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
Hírek Ajánlások